
 最新消息
為什麼大多數製袋機無法生產托盤罩——以及應該如何正確指定設備
在高吞吐量倉儲與物流作業中,托盤防護是一項長期存在的難題。傳統解決方案——拉伸纏繞膜——需要工人手動逐一纏繞托盤,勞動強度大、效率低,且成品質量參差不齊。專用托盤套袋徹底省去手動纏繞步驟:將袋子套在碼好的托盤上,操作即告完成。
並非所有底封製袋機都適用於這一應用場景——規格正確與否,往往決定生產線是穩定運行還是頻繁出現次品。薄膜幅寬要求、物料處理需求及生產方式均與標準製袋應用存在顯著差異。如需全面了解封口結構如何決定各類袋型的機型選擇,請參閱 PLAS ALLIANCE(第讚企業)的塑膠製袋機完整指南。
什麼是托盤套袋,為何它正在取代拉伸纏繞膜
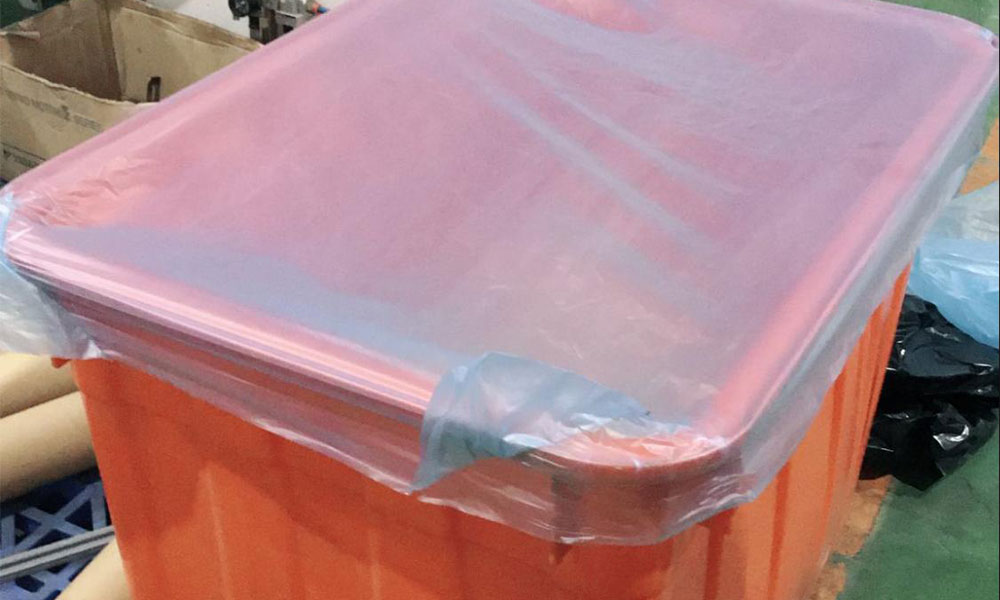
托盤套袋是一種大幅面聚乙烯袋——通常採用 LDPE 多層共擠膜製成——專為套在碼放好的托盤上而設計,用於防塵、防潮及防搬運損傷。與拉伸纏繞膜不同,使用時無需任何纏繞設備或手工操作——直接套上托盤即可。
托盤套袋與拉伸纏繞膜:作業效率對比
從作業層面衡量,托盤套袋在生產效率上的優勢一目了然。
| 對比項目 | 拉伸纏繞膜 | 托盤套袋 |
|---|---|---|
| 使用方式 | 手動纏繞,需多道工序 | 單次套入,一步完成 |
| 人工需求 | 每托盤需 1–2 名工人 | 極低——一名操作員可同時處理多個托盤 |
| 載荷穩定性 | 取決於纏繞張力與技術水平 | 穩定一致——由袋子規格決定 |
| 體力消耗 | 高——需持續用力 | 低 |
| 薄膜類型 | 線性 LDPE 拉伸膜 | LDPE 多層共擠膜(重型) |
| 供應形式 | 卷裝,需配分配器 | 連卷袋,帶壓痕易撕 |
托盤套袋生產的關鍵材料要求
標準聚乙烯薄膜——大多數連卷袋所用材料——在托盤套袋應用中性能不佳。大幅面規格及套袋過程中的操作應力,要求薄膜具備更高的拉伸強度和斷裂伸長率。
多層共擠 LDPE 薄膜能有效解決這一問題。共擠工藝將多層樹脂複合為一體結構,使載荷應力均勻分布於各層,顯著降低撕裂風險。最終成品薄膜在套入時能貼合不規則貨物輪廓,且不會發生穿孔——這對於套裝帶有尖角或突出邊緣的堆碼貨物而言,是一項關鍵性能要求。
兩種產品類型,兩種機器配置
您計劃生產的袋型決定了機型選擇的方向——在評估任何規格參數之前,請先確認您的應用屬於哪個產品類別。
托盤套袋生產與紙箱內襯袋生產所需的機器配置根本不同。托盤套袋需要大幅面卷對卷機型;紙箱內襯袋則需要在較窄幅寬範圍內逐片裁切的機型。若需在同一生產線上兼顧兩種產品,則須選用專為此靈活性設計的機器平台。
托盤套袋(大幅面)——卷對卷生產
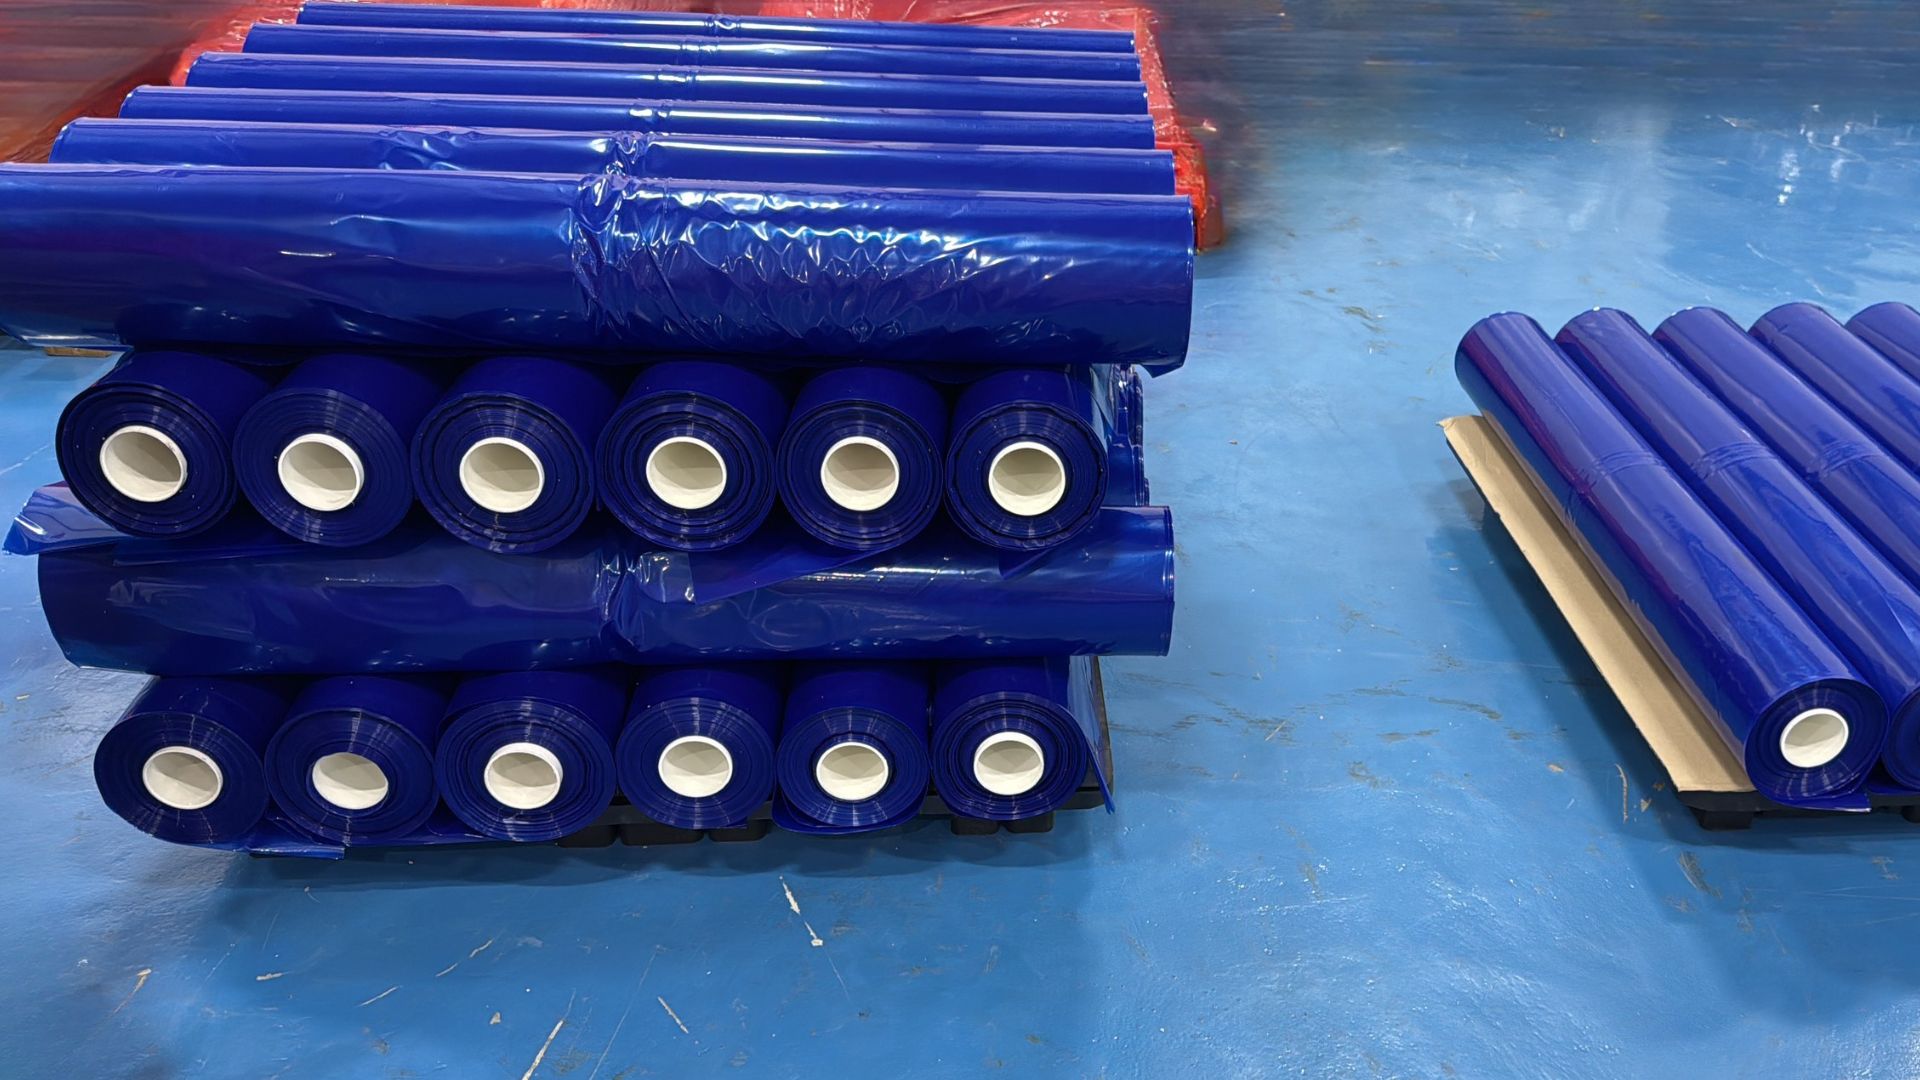
托盤套袋採用卷對卷方式生產。成品袋保留在料卷上,每袋之間設有壓痕,便於撕取使用。這種形式使包裝線可直接從卷架上取袋,無需逐袋計數或碼垛。
此應用對機器的核心要求是薄膜幅寬。標準托盤尺寸——歐標托盤 800 mm × 1,200 mm、ISO 托盤 1,000 mm × 1,200 mm——要求成品袋開口寬度至少達到 1,500 mm,方可覆蓋整個托盤周長並留有餘量。最大工作幅寬為 1,200 mm 的機器無法生產能套入標準托盤的袋子。這是採購設備時最常見的規格選型錯誤。
最小工作幅寬:1,500 mm。額定最大幅寬為 1,200 mm 的機器不適用於標準托盤套袋生產。
紙箱內襯袋——逐片生產
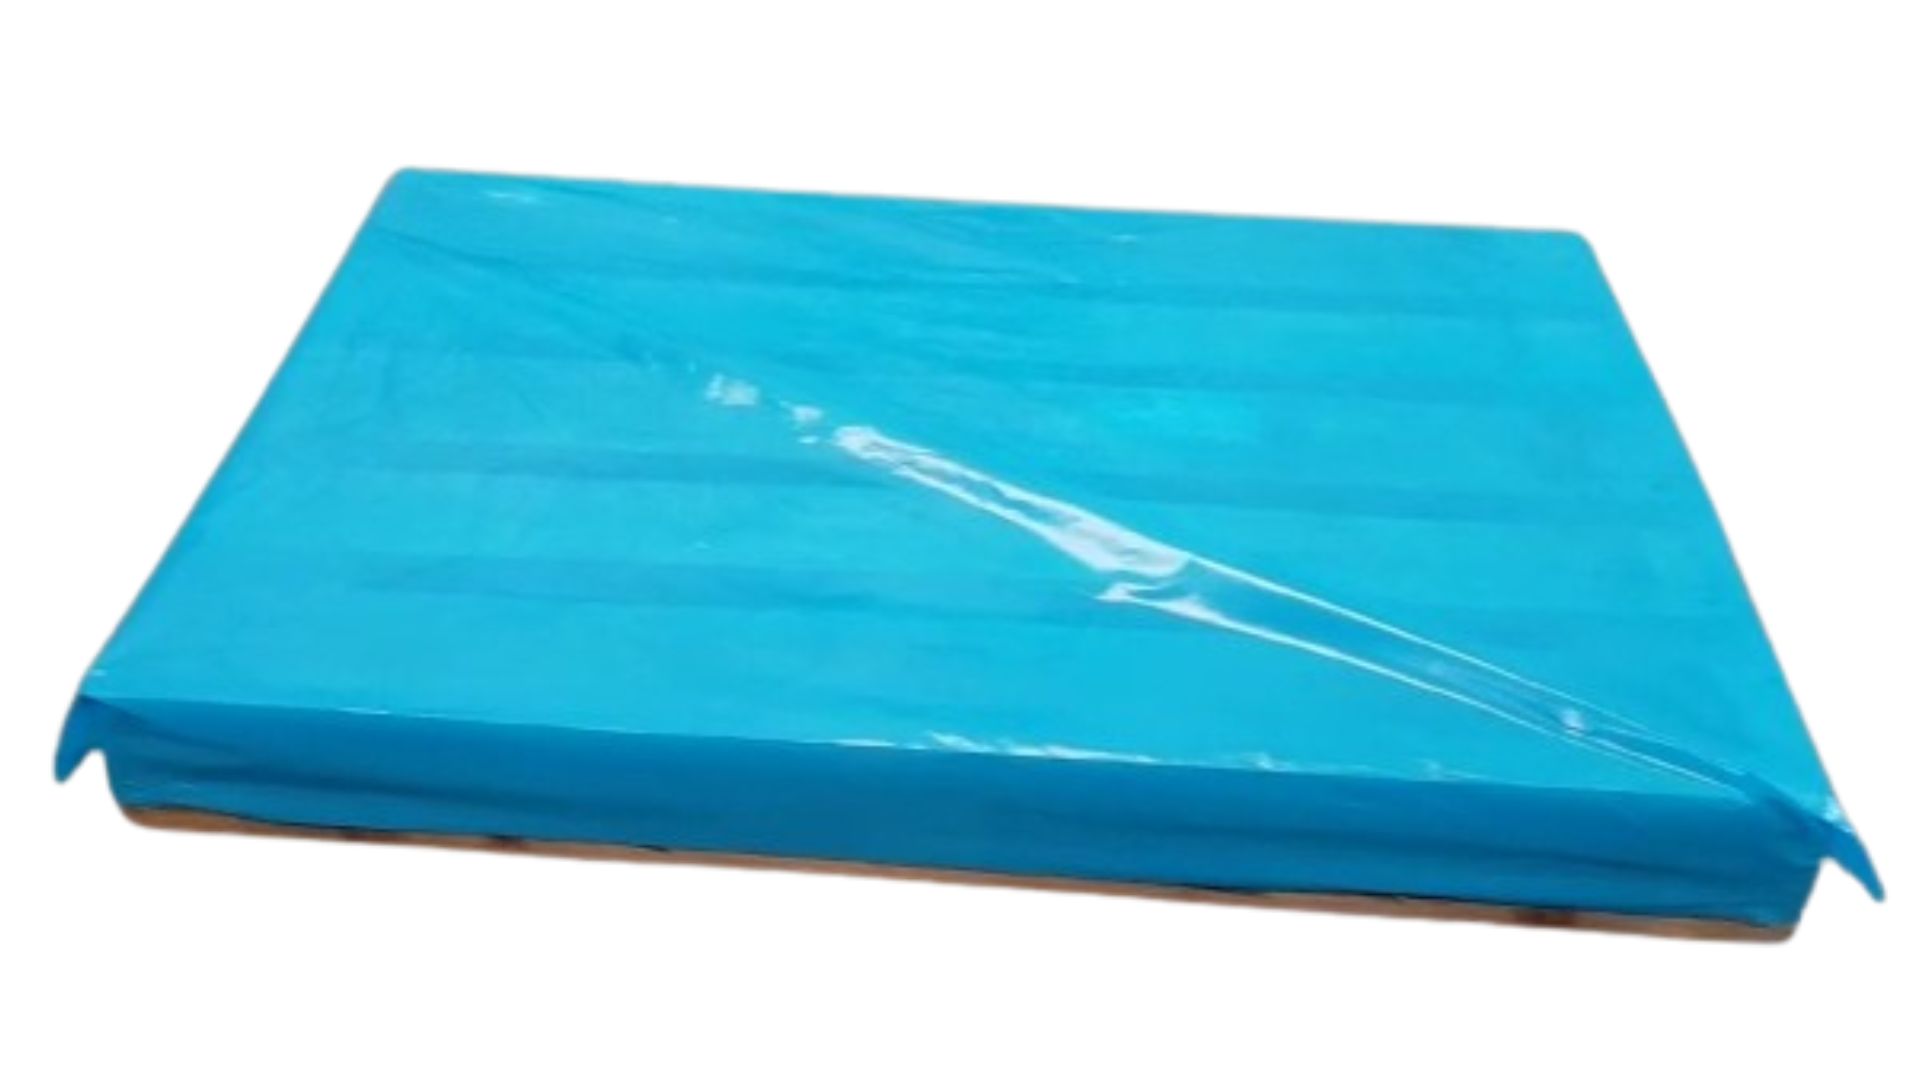
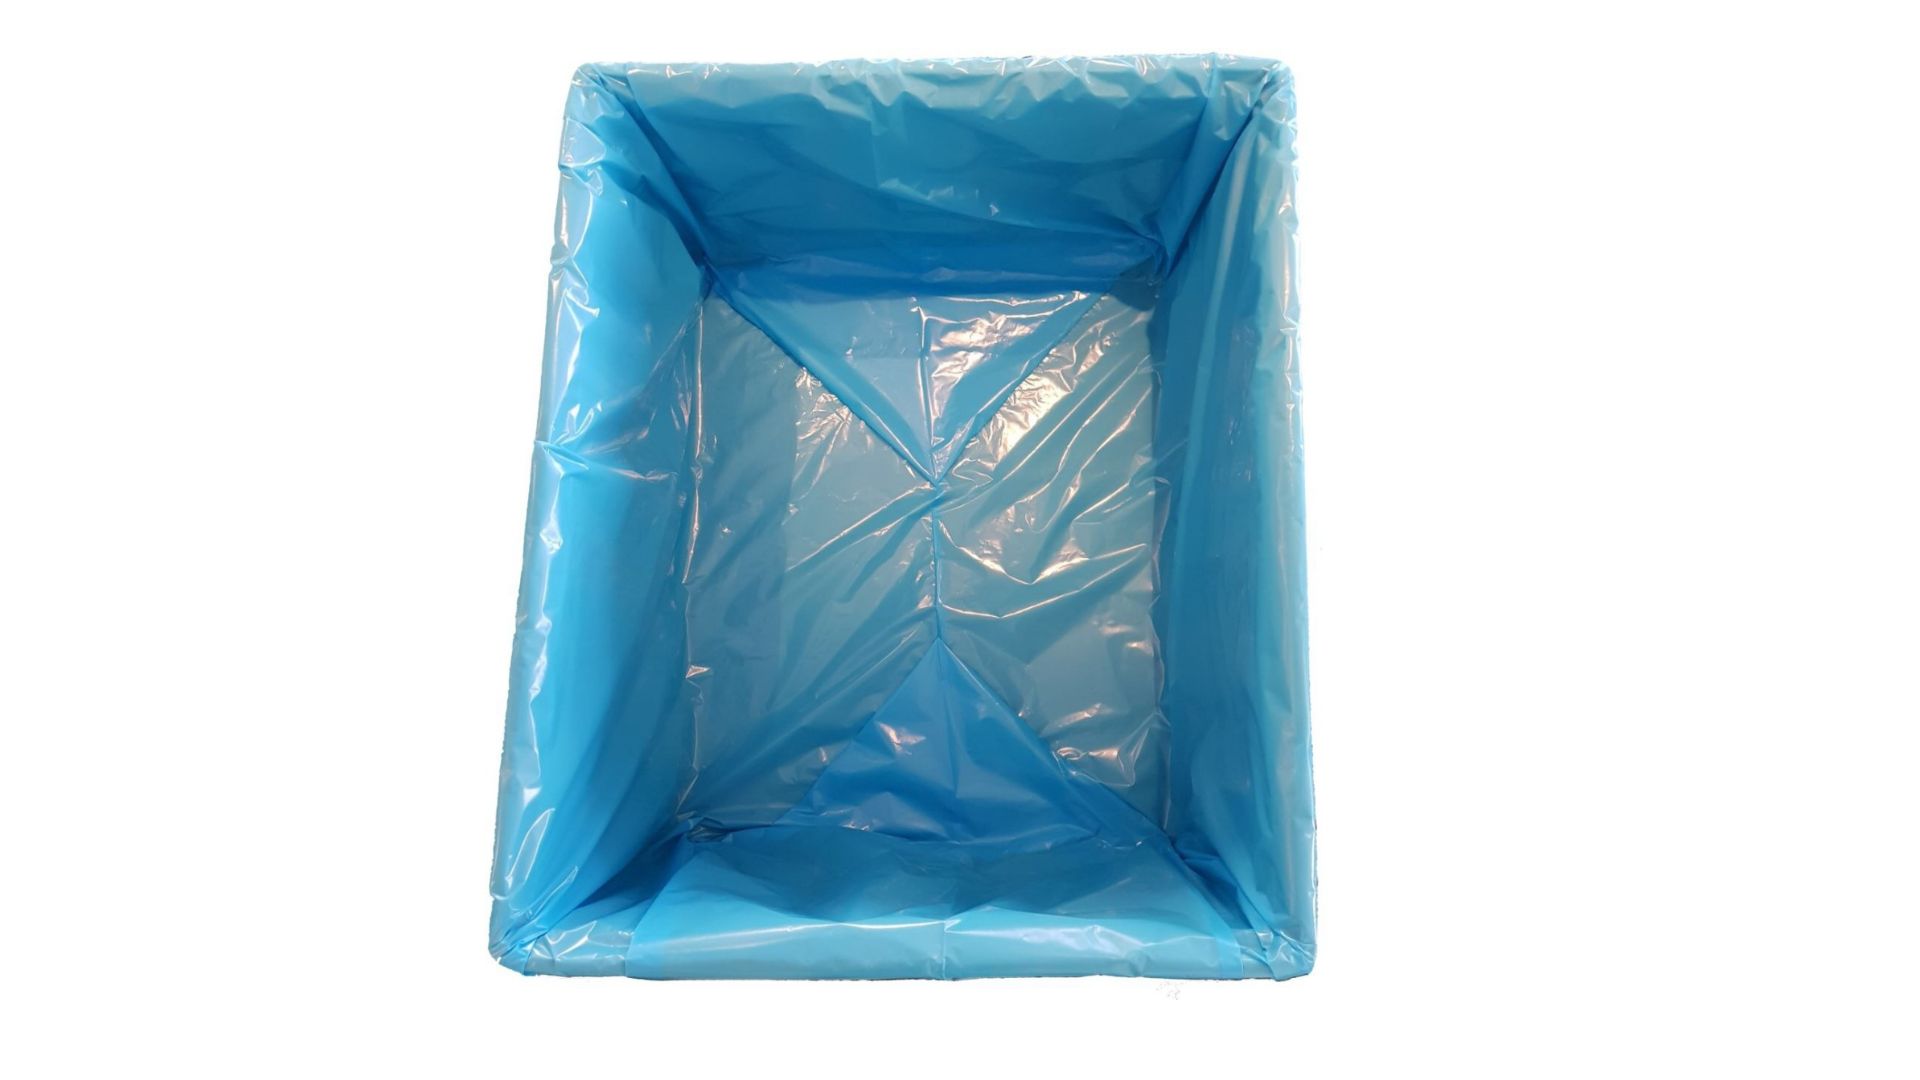
紙箱內襯袋以逐片裁切方式生產,每片均裁切至精確長度,而非卷裝形式。這類內襯袋在裝箱前置入瓦楞紙箱內,作為防潮和防污染的關鍵屏障。由於其用途是保護容器內壁而非封覆整個托盤,所需開口寬度明顯更窄,通常在 450 mm 至 1,000 mm 之間。
針對這類高精度、中窄幅寬應用,PLAS ALLIANCE(第讚企業)專門研發了 32/42BF-V 系列機型。與專為重型托盤套袋設計的 65BFWFA-V 不同,32/42BF-V 平台針對逐片裁切邏輯與高速碼垛效率進行了優化,即便在最高生產速度下也能確保切邊整齊、碼垛一致,是專用內襯袋生產的行業標準選擇。
| 參數 | 托盤套袋 | 紙箱內襯袋 | 備註 |
|---|---|---|---|
| 生產方式 | 卷對卷 | 逐片裁切 | 決定輸送與碼垛系統選型 |
| 袋子幅寬(開口尺寸) | ≥ 1,500 mm | 450–1,000 mm | 幅寬決定機型選擇 |
| 薄膜材料 | LDPE 多層共擠膜 | HDPE 或 LDPE | 托盤套袋優先選用共擠膜 |
| 承重類型 | 重型 | 輕至中型 | 內襯袋無承重要求 |
| 主要應用 | 倉儲/物流托盤防護 | 紙箱內部防潮屏障 |
托盤套袋之外:同一台機器還能生產哪些防護袋型
投資一台大幅面製袋機,不僅解決了托盤套袋的生產需求——同一平台還可服務於多種防護袋型的廣泛訂單,直接提升設備投資回報率。
生產托盤套袋的底封製袋機平台,同樣可配置用於生產托盤頂蓋片、箱用內襯袋、紙箱內襯袋及大型容器內襯袋(Gaylord 箱襯)。每種袋型各有其獨特的防護功能,且對幅寬、生產方式及熱封要求各不相同,這些差異共同決定了正確的機器配置方案。
托盤頂蓋片——頂面防護,無需全包覆
托盤頂蓋片是一種平鋪於碼好托盤頂面的防護薄片,而非套覆整個貨堆。與全覆式托盤套袋不同,頂蓋片僅對頂面提供防塵、防潮保護,不形成底封。薄片從料卷上撕取使用。
從機器配置角度看,托盤頂蓋片生產僅需裁切系統,無需啟動熱封刀。由於省去封口循環,在相同幅寬下,生產速度高於全覆式套袋。頂蓋片的薄膜厚度通常較薄——標準規格為 40–80 微米——因為頂蓋片不承受套袋操作帶來的應力。
行業術語說明 在全球物流與包裝市場中,這類防護形式還有以下常見叫法:
- 托盤頂膜(Pallet Top Sheets):常見於標準配送及高吞吐量物流場景。
- 聚乙烯頂蓋(Poly Top Covers):多用於工業及建築材料防護。
- 頂部覆膜(Top Sheeting):常用於高速卷料自動分配線。
箱用內襯袋、紙箱內襯袋及大型容器內襯袋——大幅面內包裝
這三個術語描述的是同一產品類別在不同規格下的形態:一種在裝箱前置入剛性容器的聚乙烯袋,在內容物與容器壁之間形成防潮和防污染屏障。
| 袋型 | 適用容器 | 袋子開口寬度 | 生產方式 |
|---|---|---|---|
| 箱用內襯袋 / 紙箱內襯袋 | 標準瓦楞紙箱 | 450–1,000 mm | 逐片裁切 |
| 大型容器內襯袋(Gaylord 箱襯) | 大型散裝週轉箱(八角箱) | 1,000–1,500 mm | 逐片或卷裝 |
| 托盤套袋 | 整托盤貨物 | ≥ 1,500 mm | 卷對卷 |
大型容器內襯袋是標準紙箱內襯袋與全覆式托盤套袋之間的過渡袋型。Gaylord 箱的內部寬度通常為 1,000–1,200 mm,使其內襯袋生產處於窄幅機型產能的上限與寬幅機型產能的下限之間。對於同時生產兩種規格的轉換商而言,這一重疊區間正是選用組合機型配置的理由:寬幅產線負責全覆式托盤套袋;窄幅產線覆蓋紙箱內襯袋;Gaylord 箱襯則根據客戶具體箱體尺寸,在兩條產線中選擇更匹配的一條生產。
內襯袋薄膜材料:對柔韌性要求較高的應用優先選用 LDPE;需要在較薄規格下兼顧較高硬度或抗穿刺性能的應用則選用 HDPE。
托盤套袋生產的關鍵機器規格參數
以下三項參數是採購階段最容易被低估的——也是最容易在安裝後才暴露規格不匹配問題的。每項參數均應在詢價前予以確認。這三項技術參數決定了一台底封製袋機是否適用於托盤套袋生產:薄膜幅寬能力、對厚規格薄膜的熱封系統性能,以及傳動系統架構。以這些標準而非單純速度來評估機器,可有效避免代價高昂的規格不匹配。
如果您仍處於機型選擇的早期階段,需要在深入了解托盤套袋細節之前建立更宏觀的選型框架,PLAS ALLIANCE(第讚企業)的塑膠製袋機分步選型指南涵蓋了各類機型的自動化程度、材料兼容性及總擁有成本。
薄膜幅寬能力
托盤套袋生產的最低功能要求是工作幅寬達到 1,500 mm。標準底封製袋機的最大幅寬通常為 800–1,000 mm——遠低於托盤套袋的門檻要求。
評估機器時,應將工作幅寬規格與目標袋子的完全展開尺寸(開口尺寸)對照確認,而非僅與成品袋幅寬比較。1,500 mm 開口尺寸的袋子,要求機器的熱封刀、裁切系統及導膜組件的工作幅寬均不低於 1,500 mm。
厚規格薄膜的熱封系統
托盤套袋薄膜——通常為 80–150 微米或更厚——比標準薄規格製袋薄膜需要更長的熱封保壓時間和更均勻的封刀壓力。針對 30–50 微米垃圾袋或標準垃圾桶袋校準的熱封系統,在處理重型托盤套袋薄膜時會產生熱封不穩定的情況,導致次品率和廢膜量上升。
應選擇可在整個封刀幅寬範圍內獨立調節熱封溫度和保壓時間的機器。對於大幅面機器而言,1,500 mm 以上封刀全幅的溫度均勻性是重要的質量差異化指標:溫度分布不均會導致從邊緣到中心的熱封強度出現偏差,這對於承重托盤套袋而言是不可接受的。
傳動系統:伺服驅動與傳統驅動
在托盤套袋生產中,薄膜處理要求高於標準製袋應用。大幅面厚膜在加減速循環中會產生顯著的慣性。傳統感應電機傳動系統需通過機械張力調節來補償,增加了調機時間和對操作員技能的依賴。
全伺服傳動系統——每根送膜軸均由獨立伺服電機控制——可直接解決上述問題。薄膜的加減速曲線由軟件定義,徹底消除機械張力調節需求。設置參數可數字化存儲,支持換料後一鍵恢復生產。在多規格混產場景下,換單時間可從 30–45 分鐘壓縮至 10 分鐘以內。
PLAS ALLIANCE(第讚企業)的定製工程方案:單線與組合配置
托盤套袋生產沒有標準目錄配置——正確的機器設置取決於目標袋子的幅寬範圍、薄膜規格,以及是否需要在同一產線上生產多種袋型。PLAS ALLIANCE(第讚企業)將托盤套袋及紙箱內襯袋機器作為定製工程項目而非目錄產品來設計,這一方式允許在同一機架內集成單線與雙線配置——這是大多數標準製袋機廠商所不具備的能力。
65BFWFA-V 平台是大幅面托盤套袋生產的基礎機型。它以單線配置運行,工作幅寬適用於標準托盤格式及更大規格。全伺服傳動架構意味著薄膜張力、熱封參數及生產速度均通過數字化方式設定——操作員通過一鍵式界面操控生產,無需手動機械校準。
對於需要在單一設備投資下同時生產托盤套袋和紙箱內襯袋的用戶,PLAS ALLIANCE(第讚企業)工程團隊提供雙線組合配置方案。該方案在同一機器平台上集成用於套袋生產的寬幅單線,以及用於內襯袋生產的雙通道窄幅線。市場上的競爭對手通常只提供單一用途的專用機器;組合方案為同時生產兩種袋型的轉換商降低了資本支出和占地面積。
PLAS ALLIANCE(第讚企業)機器內置的多層共擠膜兼容性並非事後補充——而是基於真實托盤套袋應用需求而制定的規格。共擠 LDPE 薄膜在送料、熱封及收卷過程中的表現與單層薄膜有所不同。未充分考慮這一點的機器,在大幅面、厚規格薄膜處理時需要大量人工干預。
實證性能:PLAS ALLIANCE(第讚企業)的托盤套袋系統已在馬來西亞多家生產設施得到持續驗證,並獲得成熟客戶的多次復購訂單——充分證明其運行穩定性。
常見問題解答
-
托盤套袋生產推薦使用哪種薄膜材料?
托盤套袋應用推薦使用 LDPE 多層共擠膜。共擠工藝生產的薄膜結構,在相同厚度下具有比單層 LDPE 更高的伸長率和抗穿刺性能。托盤套袋的薄膜厚度通常在 80 至 150 微米之間,具體取決於貨物重量及搬運條件。
-
生產標準托盤套袋所需的機器最小工作幅寬是多少?
生產適用於標準歐標及 ISO 托盤(底面尺寸 1,000 mm × 1,200 mm)的套袋,最小工作幅寬須達到 1,500 mm。最大幅寬為 1,200 mm 的機器無法生產開口尺寸足以套入標準托盤的袋子。這是採購托盤套袋生產設備前最關鍵的規格確認事項。
-
同一台機器能否同時生產托盤套袋和紙箱內襯袋?
可以,但前提是選用正確的機器配置。PLAS ALLIANCE(第讚企業)提供組合配置方案,在單一機器平台上集成寬幅單線(用於托盤套袋)與雙通道窄幅線(用於紙箱內襯袋)。這是一項定製工程解決方案,需要通過項目級諮詢,根據客戶具體的袋子尺寸範圍和生產量進行配置。
如果您正在圍繞托盤套袋或內襯袋產量規劃新的生產設施,PLAS ALLIANCE(第讚企業)的塑膠製袋機工廠規劃與建設指南涵蓋了設備選型、廠房布局、法規要求及投資回報率建模等內容。
準備好為您的托盤套袋項目確定機器規格了嗎?
PLAS ALLIANCE(第讚企業)工程團隊根據您的袋子尺寸範圍、薄膜規格及產量需求,提供定製化的托盤套袋及紙箱內襯袋機器配置方案。請通過詢盤表單提交您的項目參數,我們的工程團隊將直接審閱您的需求。聯繫 PLAS ALLIANCE(第讚企業)工程團隊