
 最新消息
夾鏈袋生產系統選型:夾鏈吹膜一體成型 vs. 機上夾鏈貼合兩大工法解析
當軟包裝製袋廠規劃投入夾鏈袋生產時,初期詢問往往從一個簡單的問題開始:「我該買哪一台夾鏈袋製袋機?」實際上,這項決策並非挑選單一機台,而是要在兩大截然不同的夾鏈袋生產系統之間做出選擇。
夾鏈從哪裡來,會影響每次換袋寬的模具投資、進廠的原料型態,以及產線能做出哪些袋型。
第讚企業同時為這兩種方案提供完整的設備解決方案。本指南將解析兩種夾鏈袋製袋機架構的運作方式,說明各自需留意之處,並提供一套依產品變化度、基材限制與模具成本所建立的直接評估架構。
夾鏈袋製袋機機型分類:吹膜一體成型 vs. 機上夾鏈貼合(in-line attachment)系統
重點摘要:夾鏈袋製袋機透過兩種截然不同的工程架構,將塑膠薄膜轉為可重複封合的包裝:(1)夾鏈吹膜產線,在同一個膜泡中同時擠出互鎖夾鏈齒軌與薄膜;(2)機上夾鏈貼合製袋機,在製袋過程中送入獨立的夾鏈條,並連續貼合至平整的薄膜膜面。
在現代包裝工廠中,商業化夾鏈袋生產可分為兩種核心設備配置:
- 方案一:夾鏈吹膜一體成型(齒軌與膜身同時成型):夾鏈齒軌與管狀薄膜透過專用吹膜模頭同時擠出。送抵切袋機的母捲,其互鎖齒軌已與薄膜一體成型。
- 方案二:機上夾鏈貼合製袋(夾鏈條另行擠出、熱封貼合):素膜送入製袋產線,獨立擠出的夾鏈條則在製袋機上被連續放捲、導引,並以熱封方式直接貼附在膜面上。
若您想了解夾鏈袋製袋機在整體塑膠加工設備中的定位,請參閱第讚的塑膠製袋機完整指南。
夾鏈袋生產系統比較:模具成本、產出與靈活度
想判斷哪一種夾鏈袋生產系統符合您的商業目標,可先比較兩者的核心運作參數:
| 比較項目 | 方案一:夾鏈吹膜製袋機產線 | 方案二:機上夾鏈貼合系統 |
|---|---|---|
| 設備配置 | 夾鏈吹膜機(55LD-Z)+ 夾鏈切袋機(750SWZ-V) | 夾鏈共擠押出機(45INLL-AB)+ 夾鏈貼合製袋機(750ZPB-V+SDS) |
| 夾鏈成型方式 | 夾鏈齒形於模頭內成型,與膜泡一同擠出 | 夾鏈條獨立擠出成連續帶材,再於機上連續貼合 |
| 換規格 | 每變更一種袋寬,就需更換吹膜模頭 | 於製袋機上調整膜寬;可搭配標準吹膜捲料 |
| 主要優點 | 單一連續製程;夾鏈與袋身一體成型 | 多種尺寸下模具投資較低;袋型彈性廣 |
| 需留意之處 | 吹膜線產出速度較慢;每新增一種尺寸,模頭成本就隨之累加 | 製袋機端需配置夾鏈條放料與對位控制,且在更換膜材(例如 PE 改 PP)時須重新設定 |
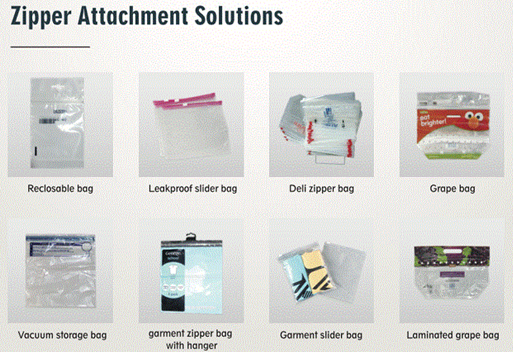
| 支援袋型 | 一般平面按壓式自封袋;雙排同步生產 | 按壓式、插入滑扣(Slider)、雙軌熟食(Deli)袋、葡萄袋、超音波防漏袋 |
| 適合的生產型態 | 袋子尺寸固定、規格變化少的生產 | 尺寸多樣、袋型多元、需頻繁換規格的產品線 |
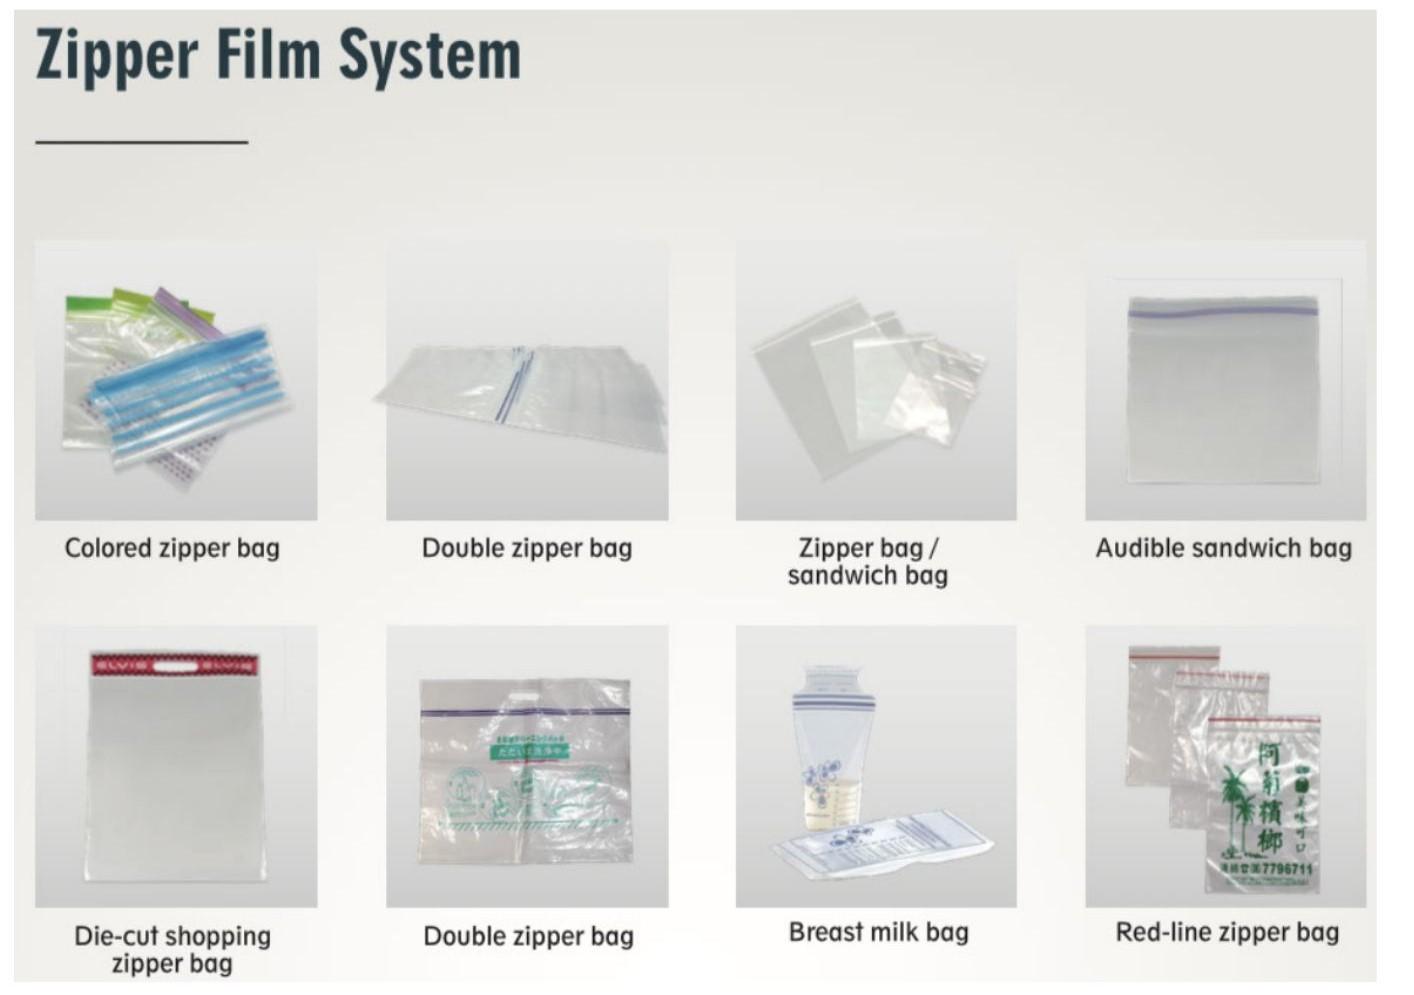
夾鏈吹膜製袋機產線(55LD-Z + 750SWZ-V)
夾鏈吹膜一體成型方案將吹膜擠出與切袋製袋結合為連動、高度整合的作業流程。
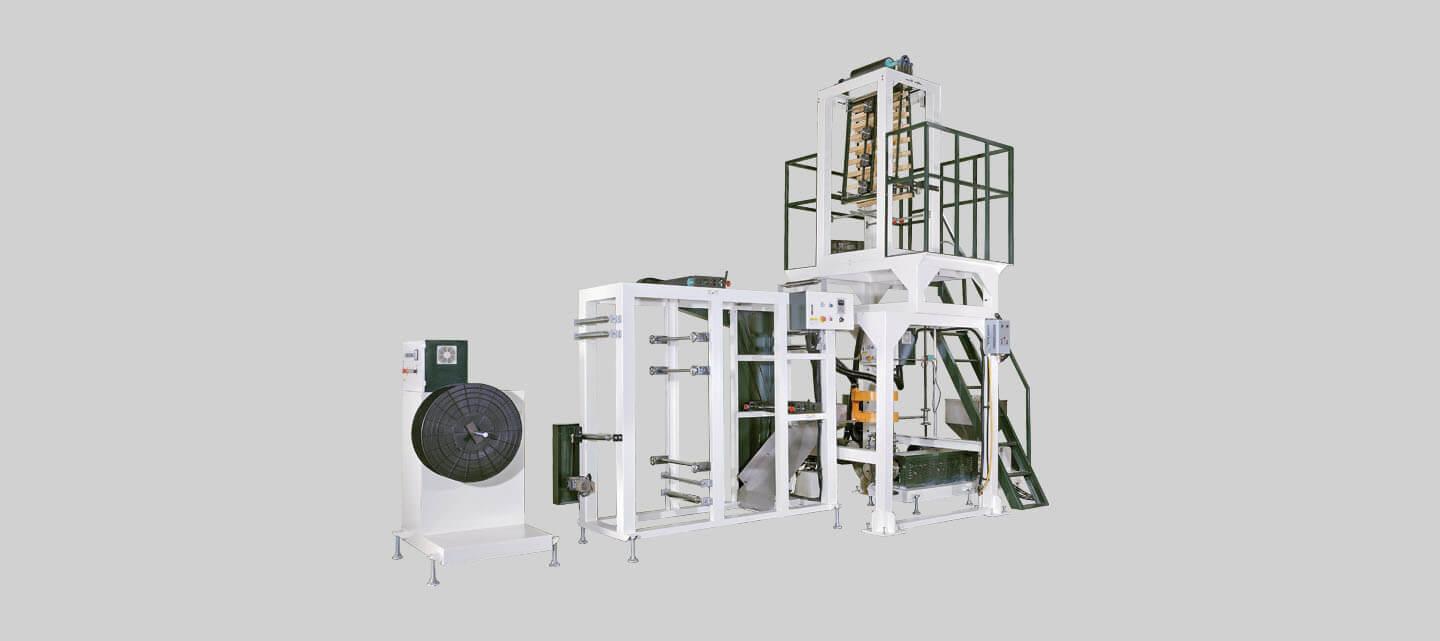
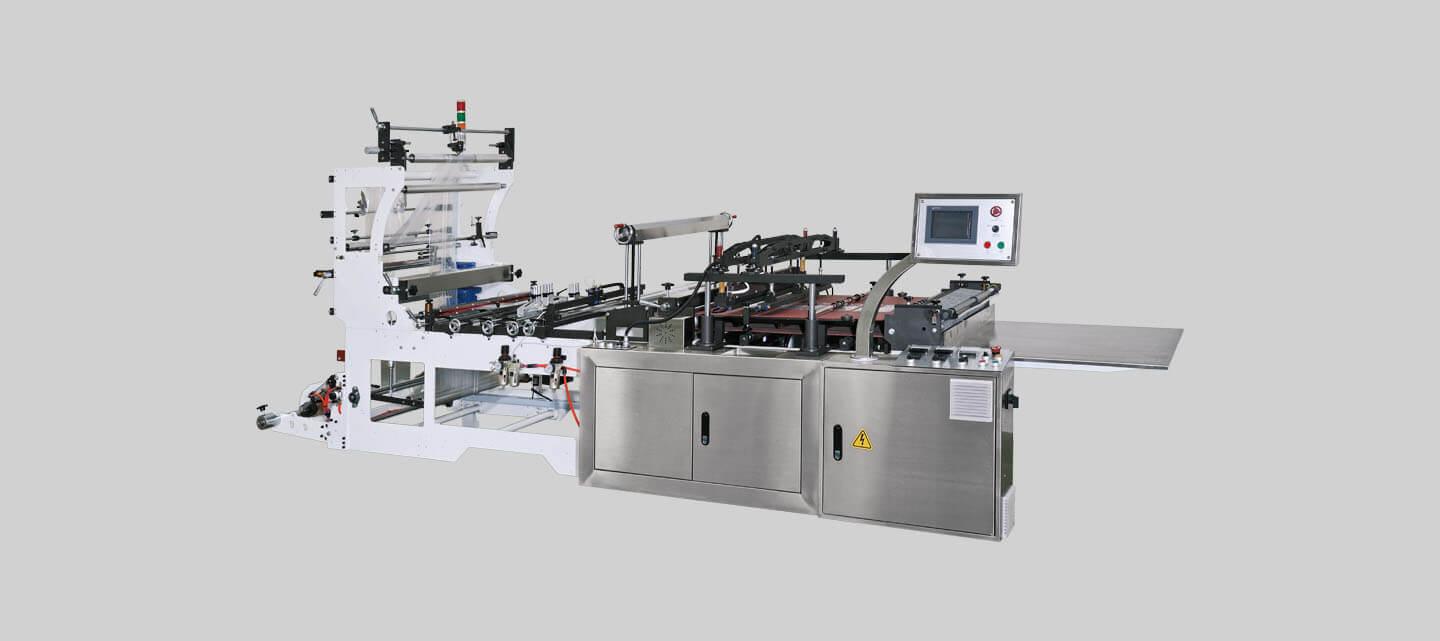
夾鏈吹膜製程如何運作
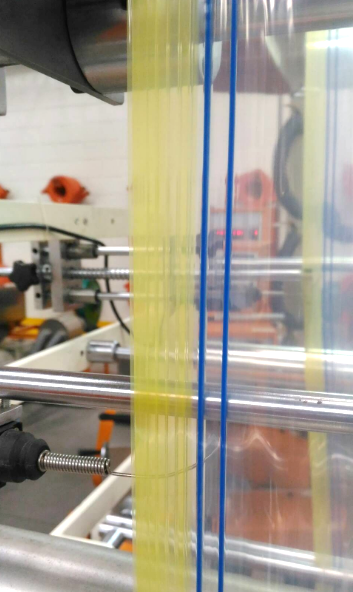
聚乙烯樹脂在55LD-Z吹膜機中熔融塑化,透過客製化模頭同時成型管狀膜泡與平行的公母夾鏈齒軌。冷卻後、已帶夾鏈的捲料,再於750SWZ-V夾鏈切袋機上完成製袋。若搭配連線柔版印刷,本系統即成為同步運轉的連續產線,減少人工搬運捲料。
製程實務考量與模具成本
如上方比較表所彙整,一體成型的夾鏈膜無需在製袋機上配置夾鏈對位機構,但產出速度較慢,且每種尺寸都需要一組模頭;這些取捨背後有兩項現場細節:
- 吹膜產出速度受限:要在吹膜膜泡中直接擠出精密夾鏈齒軌,必須採取保守的擠出速度,才能確保齒肋冷卻定型時不致變形。
- 模頭投資負擔:每組模頭都對應特定的齒軌型式與袋寬;即使是雙排(twin-lane)生產(兩條夾鏈同時擠出後再分切),仍需重複配置模頭。
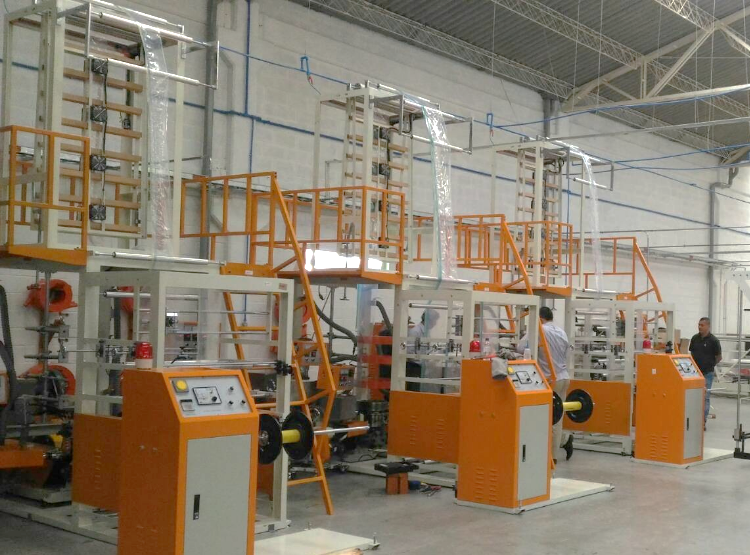
對於為零售或農業大量生產標準化包裝的工廠(例如哥倫比亞有客戶一次導入三組吹膜加製袋連線),這個方案能提供穩定的專用產線。
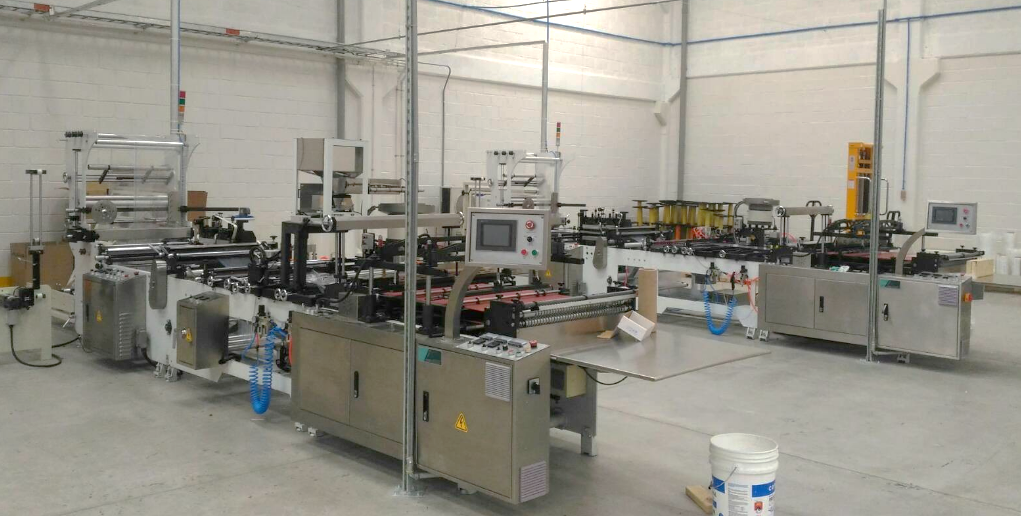
機上夾鏈貼合製袋機(45INLL-AB + 750ZPB-V+SDS)
機上夾鏈貼合製袋機將吹膜與夾鏈貼合分開處理。
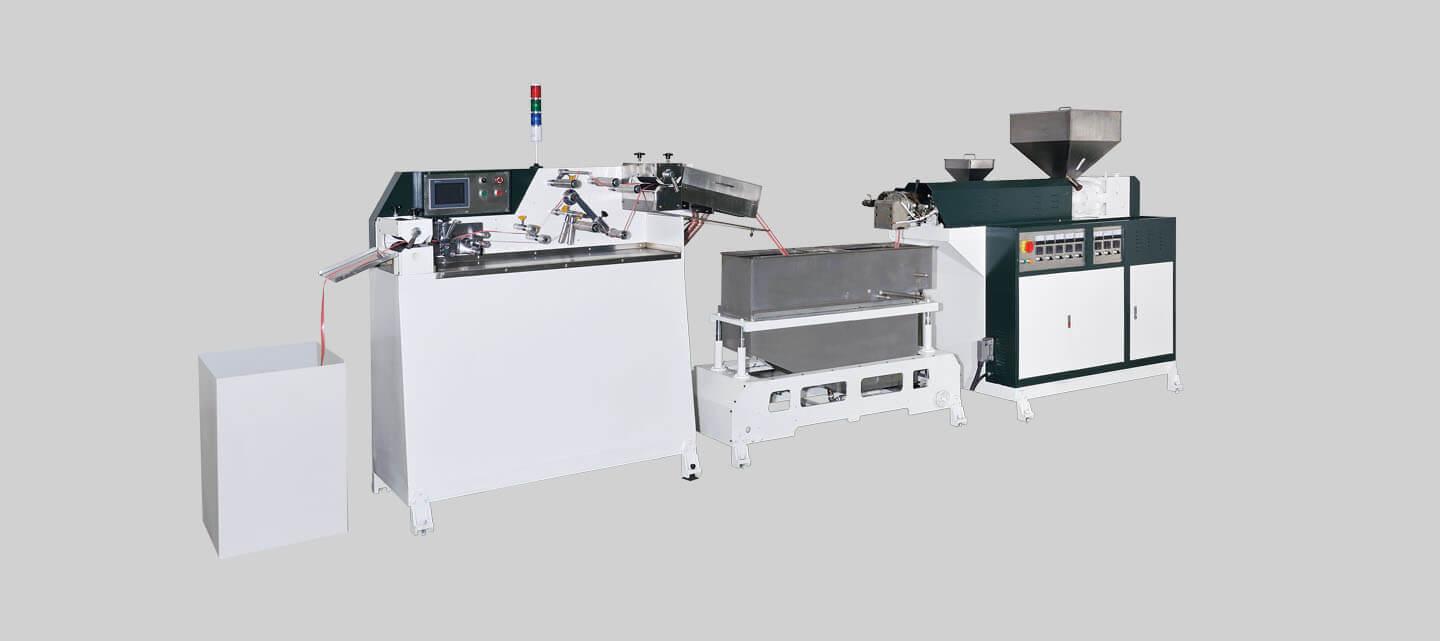
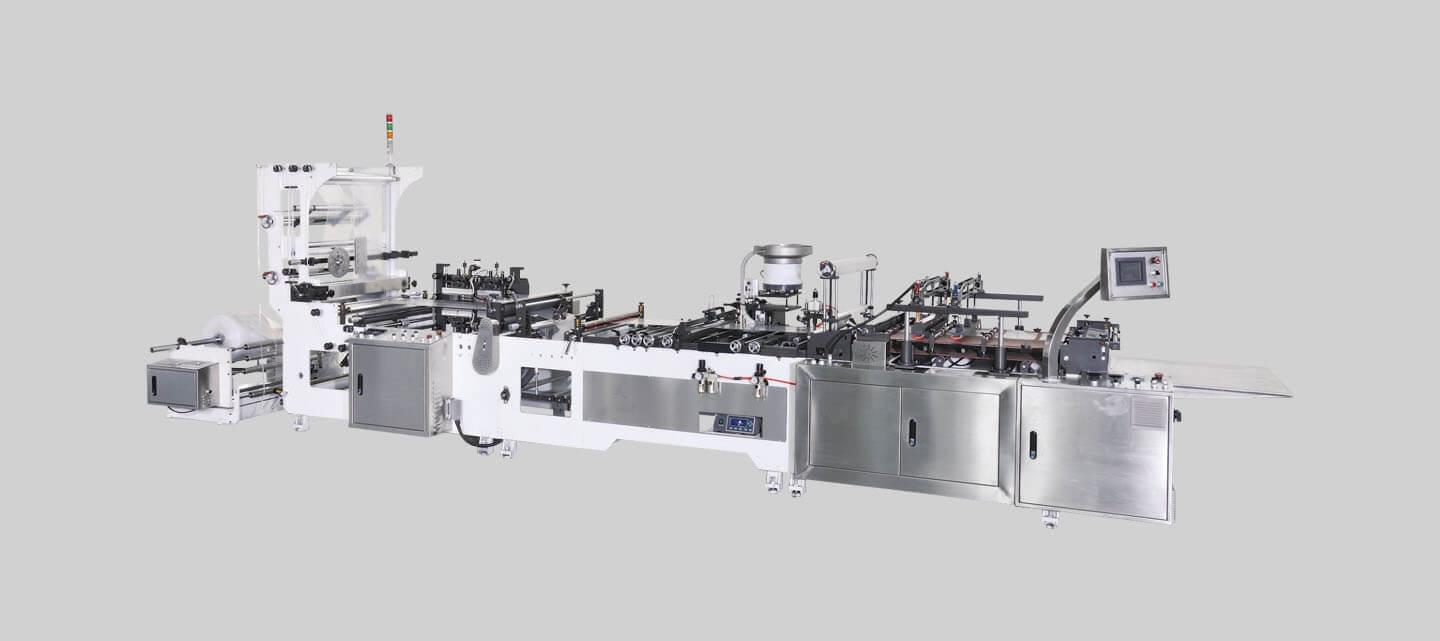
機上夾鏈貼合系統如何運作
素膜經放料、對折後,進入750ZPB-V+SDS貼合製袋機。同時,連續的夾鏈條(可在廠內以45INLL-AB共擠機自製,兩層材料一次共擠成型;也可外購捲裝夾鏈條)被導入膜層之間,並在橫封與切斷之前,由精密熱貼或超音波工位完成貼合。
模具效率與複雜袋型
如上方比較表所彙整,此方案改在製袋機上設定袋寬,而不需更換模頭;除表中內容外,現場另有兩點值得注意:
- 相容廠內既有吹膜機:製袋廠可直接使用廠內現有的標準聚乙烯(PE)吹膜產線,不必另購專用的夾鏈吹膜設備。
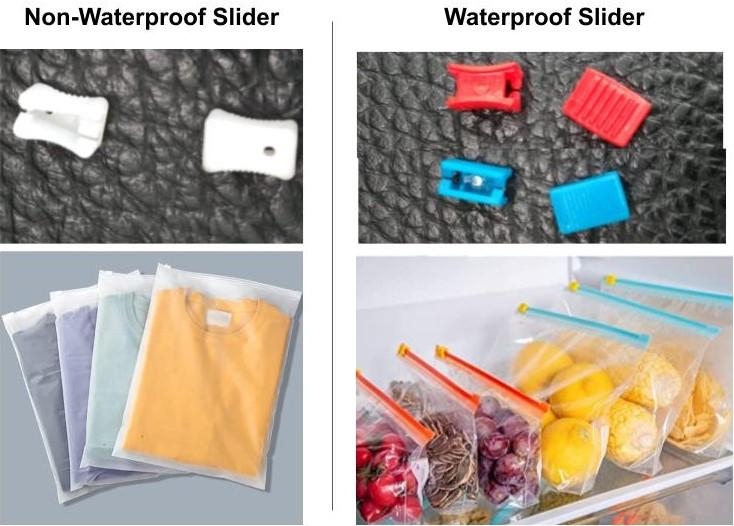
- 封口功能內建於平台:自動插入滑扣、透氣葡萄袋,以及超音波輔助的防漏封口,皆直接整合於貼合平台之中。
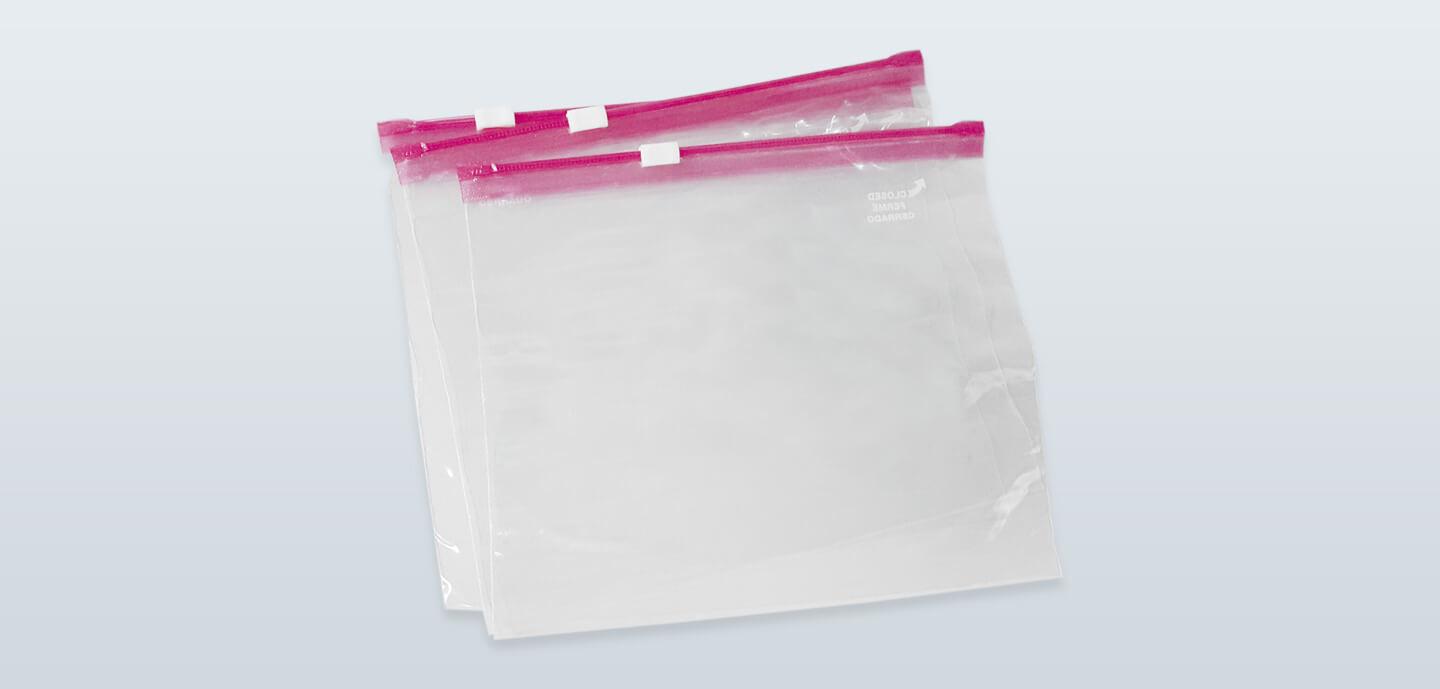
PP 夾鏈袋為何建議採夾鏈條共擠+機上貼合
機台評估階段常出現一個關鍵的材質問題:能否在一體成型的吹膜產線上生產聚丙烯(PP)夾鏈袋?
在工廠實務中,以吹膜共擠一體成型 PP 夾鏈齒軌,技術門檻很高。PP 齒軌對料溫、混料均勻度與膜泡穩定度要求高,需要特殊配方與操作條件,可調整的範圍很小。
工程解析(共擠夾鏈條結構):
45INLL-AB 雙押出機設計,以原生料擠出夾鏈本體,外層再包一層低溫熱封層,降低各種膜材封合時變形、熱縮起皺的風險。
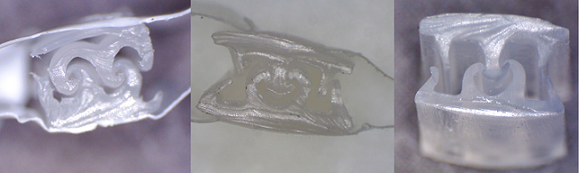
生產高透明 PP 商品袋或積層阻隔袋時,機上貼合方案的製程門檻較低,建議採用:
- 獨立的 45INLL-AB 夾鏈共擠機以主押出機成型夾鏈核心,並以副(衛星)押出機在外側翼緣包覆一層低溫熱封聚合物。
- 這種共擠夾鏈條能以較短的熱停留時間與 PP 或複合膜牢固貼合,避免透明膜身熱縮起皺,同時確保封口強度。
如何選擇合適的夾鏈袋製袋機:四步驟選型指南
想判斷哪一種機械系統符合您的營運需求,可依下列四個問題檢視生產需求:
-
步驟 1:您預計生產幾種袋寬與封口型式?
- 款式少、量大:方案一(夾鏈吹膜製袋機產線)
- 尺寸多樣、封口型式多元:方案二(夾鏈貼合製袋機)
-
步驟 2:您主要採用的薄膜基材是什麼?
- 標準 LDPE / LLDPE:方案一或方案二
- 聚丙烯(PP)或阻隔積層膜:方案二(夾鏈貼合製袋機)
-
步驟 3:產品是否需要滑扣或氣密防漏封口?
- 一般按壓式:方案一或方案二
- 自動插入滑扣 / 超音波封口:方案二(夾鏈貼合製袋機)
-
步驟 4:廠內是否已有標準吹膜機?
- 有,希望善用現有膜料:方案二(夾鏈貼合製袋機)
- 沒有,要新建夾鏈袋專廠:方案一或方案二
若您正在籌建新的製袋廠,需兼顧廠房配置、設備投資報酬率(ROI)與當地法規遵循,請參閱第讚的塑膠製袋機工廠規劃與建置指南。
夾鏈袋製袋機常見問答:基材、滑扣加裝與投資成本
Q1:夾鏈袋製袋機能否穩定加工聚丙烯(PP)薄膜?
可以。加工 PP 薄膜需選用相容的夾鏈條,通常是透過共擠夾鏈產線(例如 45INLL-AB)生產、外層具低溫熱封層的夾鏈條。此配置能順利貼合,又不會燙傷透明 PP 膜面。
Q2:夾鏈吹膜製袋機產線能否升級為滑扣袋生產?
第讚目前的標準機型中,自動插入滑扣與專用超音波防漏工位皆配置在機上貼合平台(750ZPB-V+SDS)。若想評估既有產線加裝,建議直接洽詢第讚工程團隊。
Q3:哪些因素決定夾鏈袋製袋機的整體設備投資?
設備投資取決於您選擇的製造方案、所需模具範圍(例如吹膜模頭組數 vs. 貼合導引組件),以及輔助模組(例如柔版印刷機、超音波封口機或沖孔機)。若想把設備選擇和整體預算、採購規劃一起評估,可參閱第讚的塑膠製袋機選型步驟指南。詳細配置將依您的袋樣規格量身規劃。
採購夾鏈袋製袋機:如何向第讚提出詢價
為了評估最適合貴廠的夾鏈袋製袋機方案,第讚工程團隊需要您提供目標袋型的具體參數,而非籠統的描述。
填寫聯絡表單詢價時,請告知:
- 袋型尺寸:預計生產的袋寬種類數與袋長範圍。
- 基材規格:基礎薄膜材質(PE 或 PP)與目標膜厚。
- 封口與功能需求:一般按壓式、滑扣、熟食 Deli 雙軌,或防漏需求。
- 廠內既有設備:貴廠是否已有運轉中的標準吹膜機。
聯絡第讚工程團隊,一起檢視您的夾鏈袋製袋機規格。