
 最新消息
拉链袋生产系统选型:拉链吹膜一体成型 vs. 机上拉链贴合两大工法解析
当软包装制袋厂规划投入拉链袋生产时,初期询问往往从一个简单的问题开始:“我该买哪一台拉链袋制袋机?”实际上,这项决策并非挑选单一机台,而是要在两大截然不同的拉链袋生产系统之间做出选择。
拉链从何而来,决定了每次变更袋子尺寸时的模具投资、进到您收货码头的原料类型,以及制袋产线实际能做出哪些袋型。
第赞企业同时为这两条制造路线提供完整的设备解决方案。本指南将解析两种拉链袋制袋机架构的运作方式,说明各自的工序取舍,并提供一套依产品变化度、基材限制与模具成本所建立的直接评估架构。
拉链袋制袋机机型分类:吹膜一体成型 vs. 机上拉链贴合(in-line attachment)系统
重点摘要:拉链袋制袋机通过两种截然不同的工程架构,将塑料薄膜转为可重复封合的包装:(1)拉链吹膜产线,在同一个膜泡中同时挤出互锁拉链齿轨与薄膜;(2)机上拉链贴合制袋机,在制袋过程中送入独立的拉链条,并连续贴合至平整的薄膜膜面。
在现代包装工厂中,商业化拉链袋生产可分为两种核心设备配置:
- 路线一:拉链吹膜一体成型系统(一体式齿轨):拉链齿轨与管状薄膜通过专用吹膜模头同时挤出。送抵切袋机的母卷,其互锁齿轨已与薄膜一体成型。
- 路线二:机上拉链贴合制袋机(拉链条热贴合):一般素面薄膜送入制袋产线,独立挤出的拉链条则在制袋机上被连续放卷、导引,并以热贴合方式直接贴合于膜面。
若您想了解拉链袋制袋机在整体塑料加工设备中的定位,请参阅第赞的塑料制袋机完整指南。
拉链袋生产系统比较:模具成本、产出与灵活度
想判断哪一种拉链袋生产系统符合您的商业目标,可先比较两者的核心运作参数:
| 工程参数 | 路线一:拉链吹膜制袋机产线 | 路线二:机上拉链贴合系统 |
|---|---|---|
| 设备配置 | 拉链吹膜机(55LD-Z)+ 拉链切袋机(750SWZ-V) | 拉链共挤机(45INLL-AB)+ 拉链贴合制袋机(750ZPB-V+SDS) |
| 拉链来源 | 拉链齿形于模头内成型,与膜泡一同挤出 | 拉链条独立挤出成连续带材,再于机上连续贴合 |
| 尺寸变更 | 每变更一种袋宽,就需更换吹膜模头 | 于制袋机上调整膜宽;可搭配标准吹膜卷料 |
| 核心优势 | 单一连续制程;拉链与袋身一体成型 | 多种尺寸下模具投资较低;袋型弹性广 |
| 工序取舍 | 吹膜线产出速度较慢;每新增一种尺寸,模头成本就随之累加 | 制袋机端需配置拉链条放料与对位控制,且在更换膜材(例如 PE 改 PP)时须重新设定 |
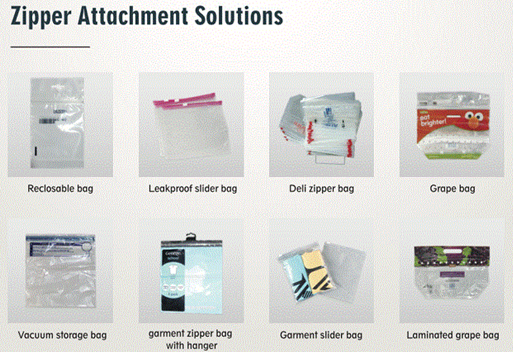
| 支持袋型 | 一般平面按压式自封袋;双袋同步生产 | 按压式、插入滑扣(Slider)、双线熟食 Deli 袋、葡萄袋、超声波防漏袋 |
| 最适生产类型 | 袋子尺寸固定、规格变化少的生产 | 尺寸多样、袋型多元、需频繁换规格的产品线 |
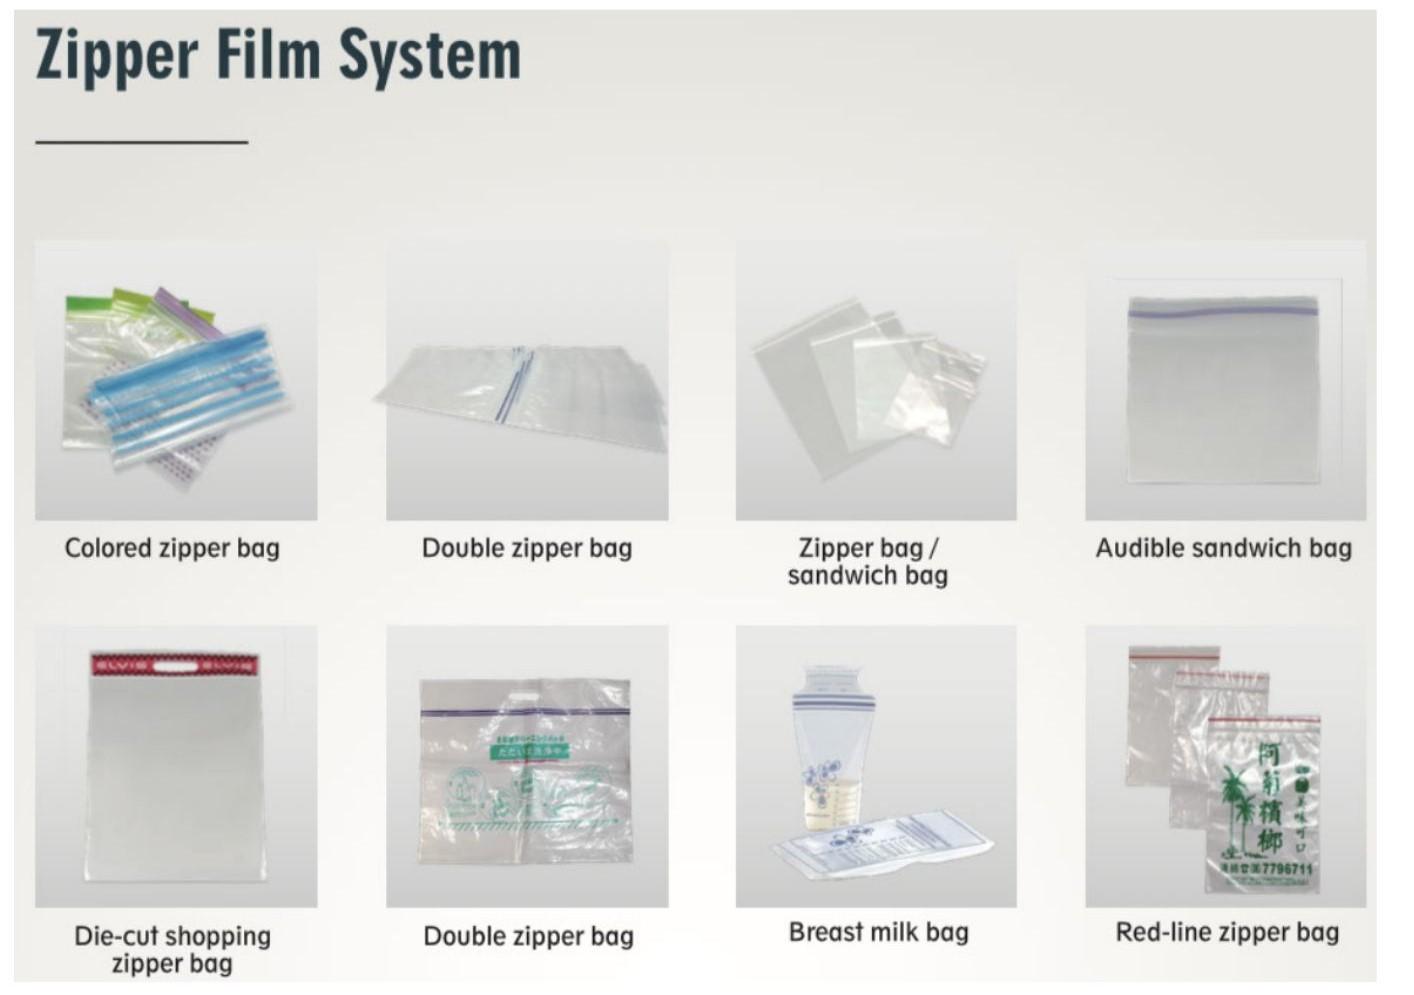
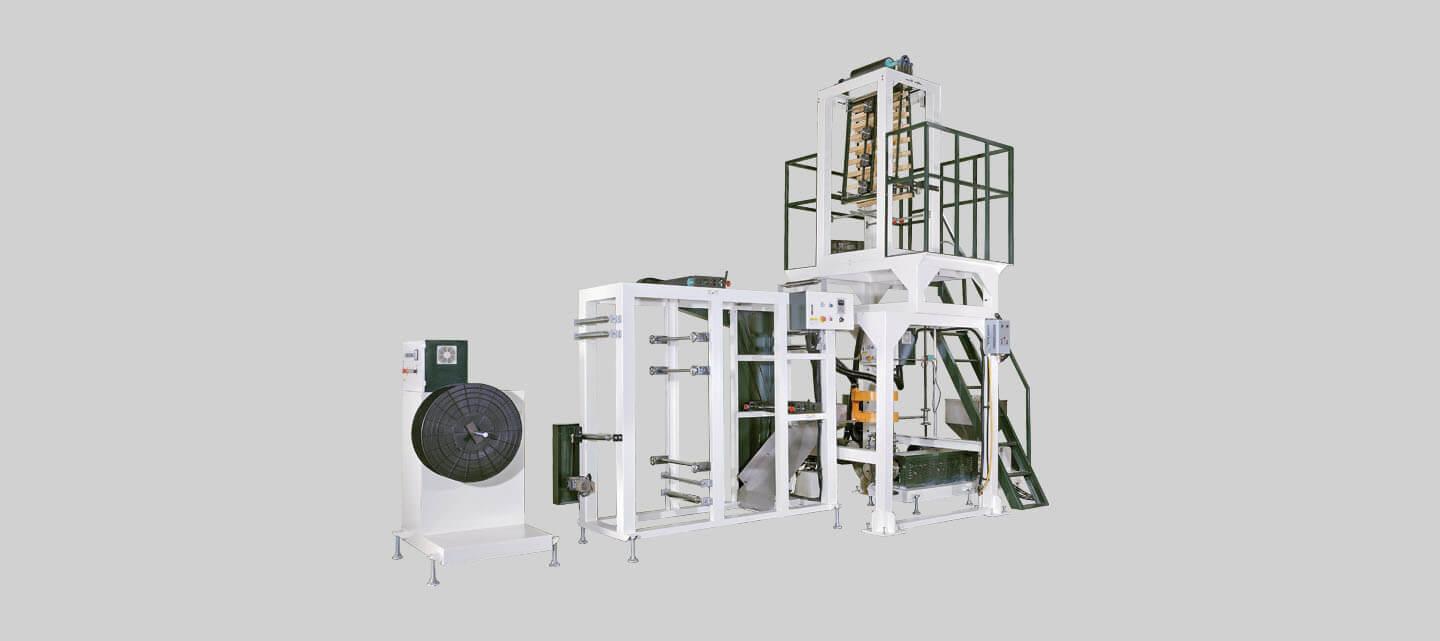
拉链吹膜制袋机产线(55LD-Z + 750SWZ-V)
拉链吹膜一体成型路线将吹膜挤出与切袋制袋结合为连动、高度整合的作业流程。
拉链吹膜制程如何运作
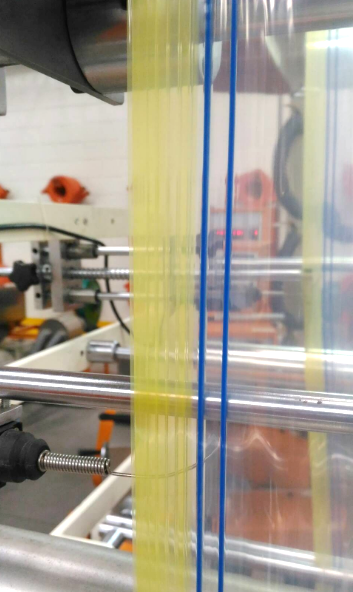
聚乙烯树脂在55LD-Z吹膜机中熔融塑化,通过定制模头同时成型管状膜泡与平行的公母拉链齿轨。冷却后、已带拉链的卷料,再于750SWZ-V拉链切袋机上完成制袋。若搭配连线柔版印刷,本系统即成为同步运转的连续产线,减少人工搬运卷料。
制程实务考量与模具成本
如上方比较表所汇总,一体成型的拉链膜无需在制袋机上配置拉链对位机构,但产出速度较慢,且每种尺寸都需要一组模头;这些取舍背后有两项现场细节:
- 吹膜产出速度受限:要在吹膜膜泡中直接挤出精密拉链齿轨,必须采取保守的挤出速度,才能确保互锁齿肋冷却时不发生结构变形。
- 模头投资负担:每组模头都对应特定的齿轨型式与袋宽;即使是双袋系统(两条拉链同时挤出后再剖切),仍需重复配置模头。
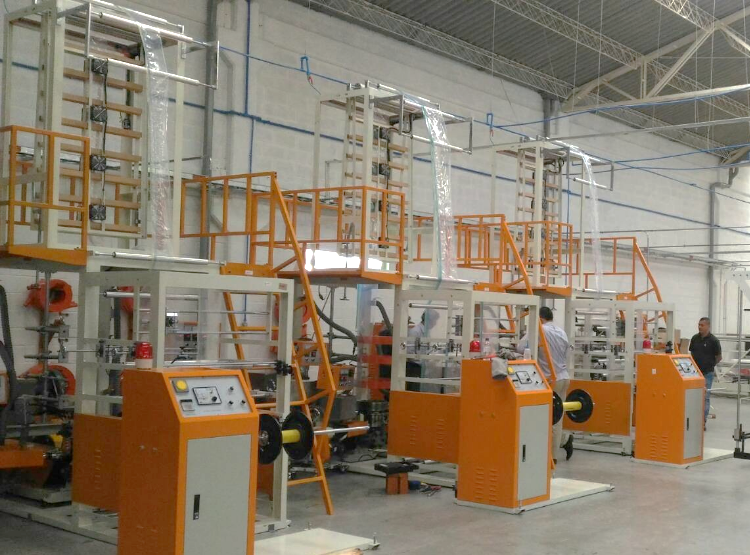
对于为零售或农业大量生产标准化包装的工厂,例如第赞在哥伦比亚一次引进三组连动吹膜与制袋产线的客户,此路线提供稳定可靠的专线生产平台。
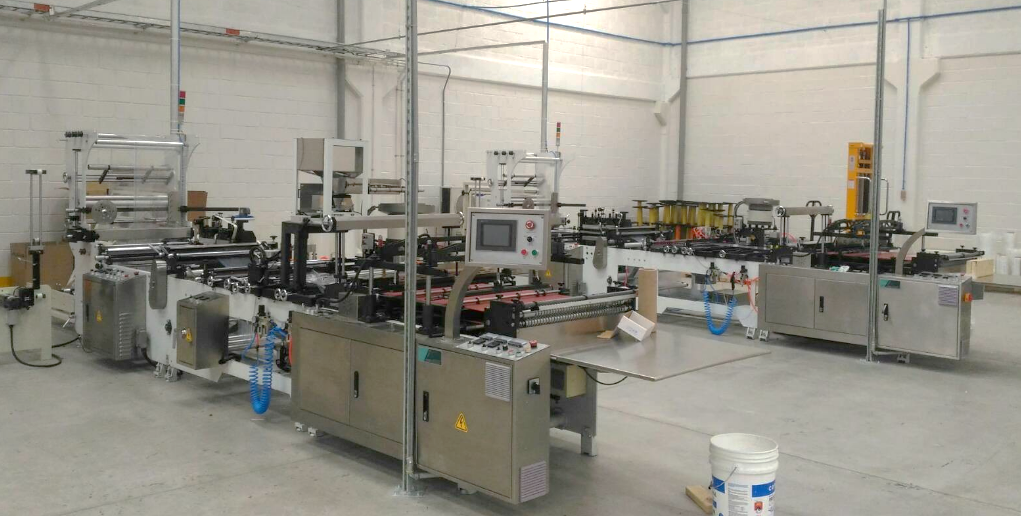
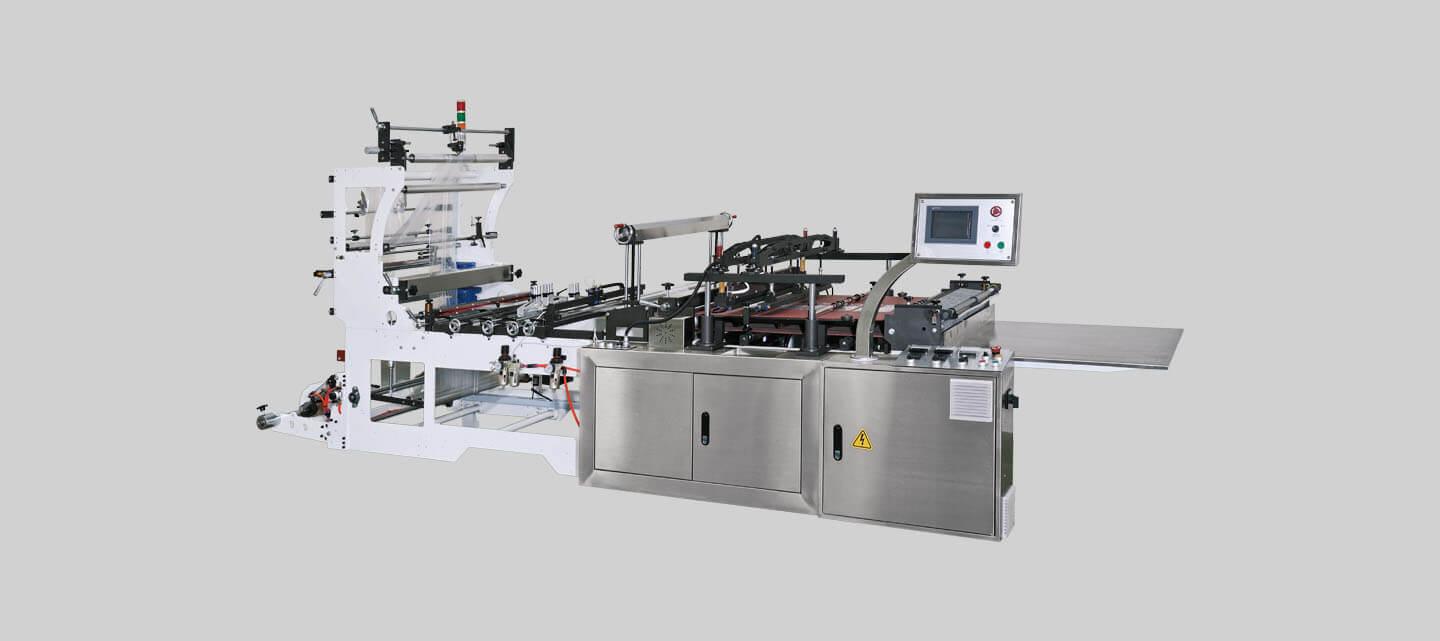
机上拉链贴合制袋机(45INLL-AB + 750ZPB-V+SDS)
机上拉链贴合制袋机将吹膜与拉链贴合分开处理。
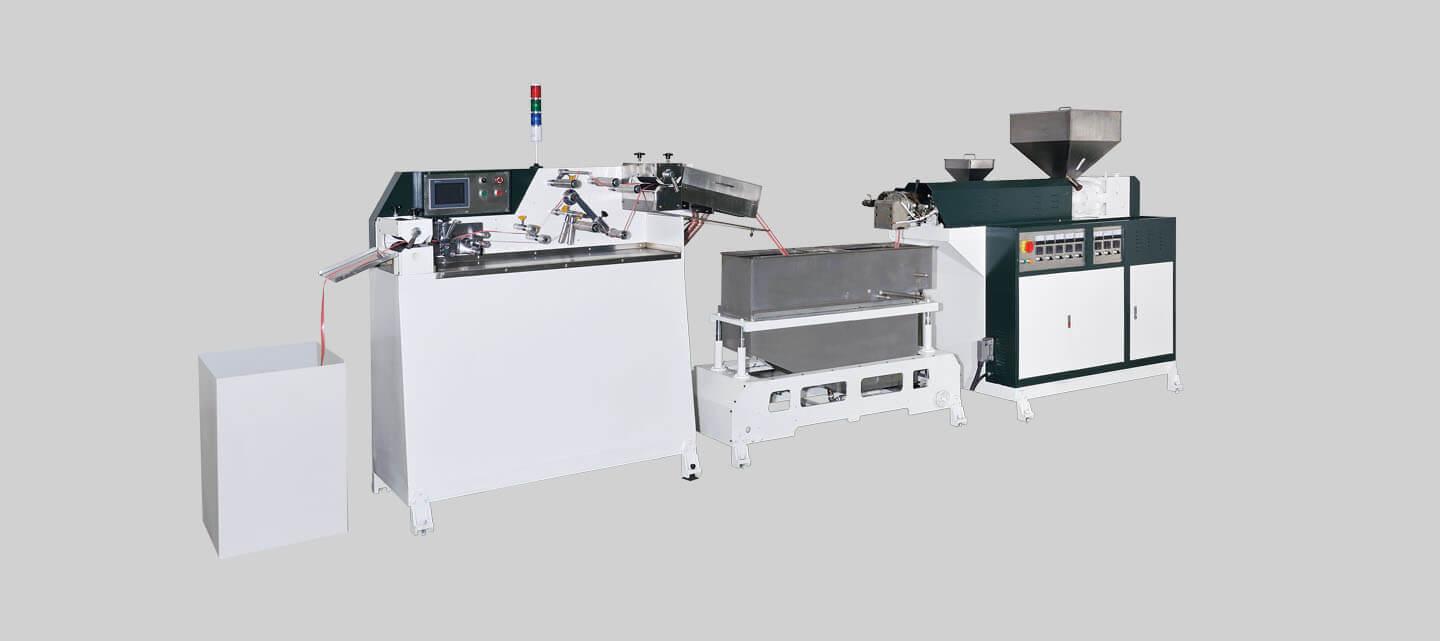
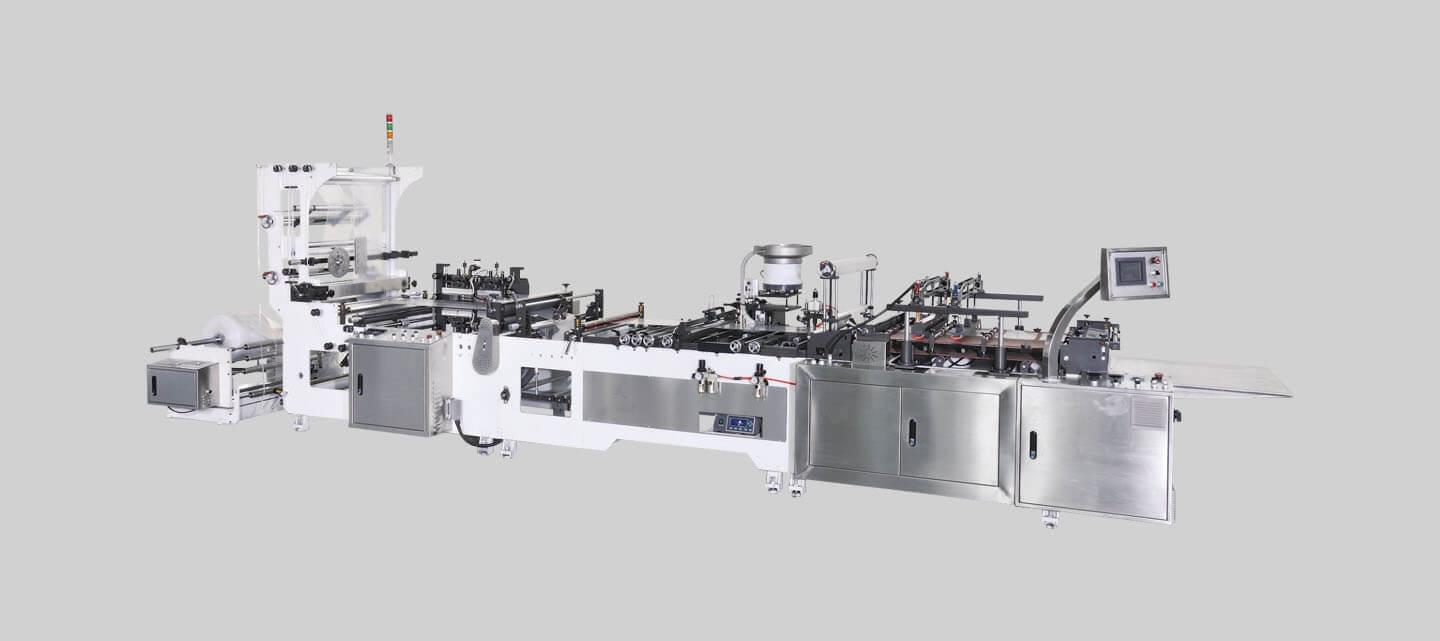
机上拉链贴合系统如何运作
素面薄膜经放料、对折后,进入750ZPB-V+SDS贴合制袋机。同时,连续的拉链条(可在厂内以45INLL-AB共挤产线自制,其特点是两层聚合物一次共同挤出;亦可外购盘装拉链条)被导入膜层之间,并在横封与切断之前,由精密热贴或超声波工位完成贴合。
模具效率与复杂袋型
如上方比较表所汇总,此路线改在制袋机上设定袋宽,而不需更换模头;除表中内容外,现场另有两点值得注意:
- 兼容厂内既有吹膜机:制袋厂可直接使用厂内现有的标准聚乙烯(PE)吹膜产线,不必另购专用的拉链吹膜设备。
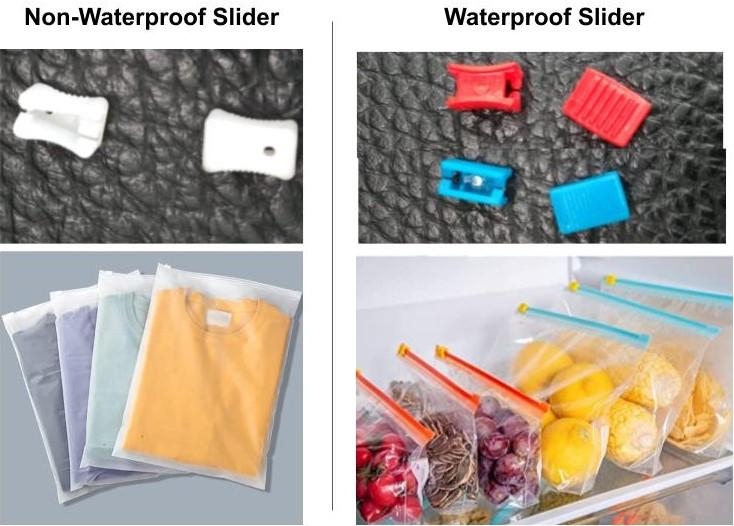
- 封口功能内建于平台:自动插入滑扣、透气葡萄袋,以及超声波辅助的防漏封口,皆直接整合于贴合平台之中。
PP 拉链袋制造:为什么制袋厂需要机上拉链共挤贴合
机台评估阶段常出现一个关键的材质问题:能否在一体成型的吹膜产线上生产聚丙烯(PP)拉链袋?
在工厂实务中,以吹膜共挤方式成型一体式 PP 拉链齿轨,技术门槛很高。要掌控 PP 齿轨的树脂混料均匀度、熔体温度与膜泡稳定性,需要特殊的操作配方,且制程窗口狭窄。
工程解析(共挤拉链条结构):
45INLL-AB 双挤出机设计,在原生料结构核心外层包覆一层低温热封功能层,降低各种基材在封合时薄膜变形与热缩起皱的风险。
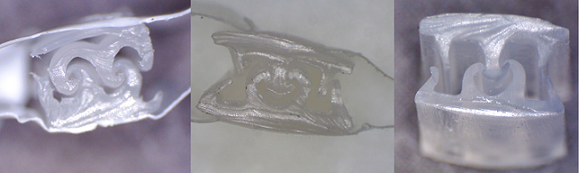
对于生产高透明 PP 商品袋或复合阻隔袋的制袋厂,
机上拉链贴合路线的制程门槛较低,一般建议追求稳定高透明产出的制袋厂采用:
- 独立的 45INLL-AB 拉链共挤机以主挤出机成型拉链核心,并以副(卫星)挤出机在外侧翼缘包覆一层低温热封聚合物。
- 这种共挤拉链条能以较短的热停留时间与 PP 或复合膜牢固贴合,避免透明膜身热缩起皱,同时确保封口强度。
如何选择合适的拉链袋制袋机:四步骤选型指南
想判断哪一种机械系统符合您的营运需求,请依序回答以下四个问题来评估生产安排:
-
步骤 1:您预计生产几种袋宽与封口型式?
- 尺寸有限、批量大:路线一(拉链吹膜制袋机产线)
- 尺寸多样、封口型式多元:路线二(拉链贴合制袋机)
-
步骤 2:您主要采用的薄膜基材是什么?
- 标准 LDPE / LLDPE:路线一或路线二
- 聚丙烯(PP)或阻隔复合膜:路线二(拉链贴合制袋机)
-
步骤 3:产品是否需要滑扣或气密防漏封口?
- 一般按压式:路线一或路线二
- 自动插入滑扣 / 超声波封口:路线二(拉链贴合制袋机)
-
步骤 4:厂内是否已有标准吹膜机?
- 有,希望善用现有膜料:路线二(拉链贴合制袋机)
- 没有,规划全新建置拉链袋专厂:路线一或路线二
若您正在筹建新的制袋厂,需兼顾厂房配置、设备投资回报率(ROI)与当地法规遵循,请参阅第赞的塑料制袋机工厂规划与建置指南。
拉链袋制袋机常见问答:基材、滑扣加装与投资成本
Q1:拉链袋制袋机能否稳定加工聚丙烯(PP)薄膜?
可以。加工 PP 薄膜需选用兼容的拉链条,通常是通过共挤拉链产线(例如第赞 45INLL-AB)生产、外层具低温热封层的拉链条。此配置能顺利贴合,又不会烫伤透明 PP 膜面。
Q2:拉链吹膜制袋机产线能否升级为滑扣袋生产?
以第赞目前的标准配置而言,自动插入滑扣与专用超声波防漏工位,是配置于机上贴合平台(750ZPB-V+SDS)。若需评估既有产线的改装,可行性请直接向第赞工程团队确认。
Q3:哪些因素决定拉链袋制袋机的整体设备投资?
设备投资取决于您选择的制造路线、所需模具范围(例如吹膜模头组数 vs. 贴合导引组件),以及辅助模组(例如柔版印刷机、超声波封口机或冲孔机)。若要把这项技术决策与企业整体预算及采购策略结合,请参阅第赞的塑料制袋机选型步骤指南。详细配置将依您的袋样规格量身规划。
采购拉链袋制袋机:如何向第赞提出询价
为了评估最适合贵厂的拉链袋制袋机路线,第赞工程团队需要您提供目标袋型的具体参数,而非笼统的描述。
通过联系页面提交询价时,请说明:
- 袋型尺寸:预计生产的袋宽种类数与袋长范围。
- 基材规格:基础薄膜材质(PE 或 PP)与目标膜厚。
- 封口与功能需求:一般按压式、滑扣、熟食 Deli 双轨,或防漏需求。
- 厂内既有设备:贵厂是否已有运转中的标准吹膜机。
联系第赞工程团队,与我们的工程团队共同检视您的拉链袋制袋机规格。