
 ニュース
ジッパーバッグ生産システムの選定:インフレーション一体成形 vs. インライン・ジッパー貼り付け製袋
軟包装コンバーターがジッパーバッグの製造を計画する際、最初の問い合わせは「どのジッパーバッグ製袋機を購入すべきか」という単純な質問から始まることがよくあります。しかし実際には、単体の設備を選ぶ話ではなく、根本的に異なる2つのジッパーバッグ生産システムのどちらを選ぶかという判断です。
ジッパーをどこで作るかによって、袋寸法を変更するたびに必要となる金型投資、搬入する原材料の種類、そして加工ラインが物理的に対応できる袋形状が決まります。
Plas Alliance Ltd. (PAL) は、両方の製造ルートに対応する機械ソリューション一式を設計・提供しています。本ガイドでは、2種類のジッパーバッグ製袋機の構成と動作の仕組みを解説し、それぞれの運用上のトレードオフを整理したうえで、製品の多様性、基材の制約、金型コストの観点から直接使える評価フレームワークを示します。
ジッパーバッグ製袋機の種類:インフレーション成形一体型 vs. インライン・ジッパー貼り付け(in-line attachment)方式
要点まとめ:ジッパーバッグ製袋機は、2つの異なる設計方式でプラスチックフィルムを再封可能な包装に加工します。(1) インフレーション・ジッパーラインは、噛み合うプロファイルとフィルムを1つのバブルで同時に押出成形します。(2) インライン・ジッパー貼り付け機は、別途用意したジッパーテープを供給し、製袋工程でフラットなフィルムウェブに連続的に接合します。
現代の包装工場では、ジッパーバッグの商業生産は2つの基本的な設備構成に分かれます。
- ルート1:押出インフレーション・ジッパーフィルム方式(一体型トラック):専用のインフレーションダイから、ジッパートラックのプロファイルとチューブ状フィルムを同時に押出成形します。得られた原反ロールは、噛み合うプロファイルがすでにフィルムと一体で成形された状態でカット機に送られます。
- ルート2:インライン・ジッパー貼り付け製袋機(プロファイル接合):通常の無地フィルムを加工ラインに供給する一方、単独で押出成形されたジッパーストリップを連続的に巻き出し、ガイドして、製袋機上でウェブに熱接合します。
ジッパーバッグ製袋機がプラスチック加工機械全体の中でどのような位置づけにあるかを検討されているコンバーターの方は、PALのプラスチック製袋機の完全ガイドをご覧ください。
ジッパーバッグ生産システムの比較:金型コスト・生産能力・柔軟性
どのジッパーバッグ生産システムが事業目標に適合するかを判断するために、主要な運用パラメーターを比較します。
| エンジニアリング項目 | ルート1:インフレーション・ジッパー機ライン | ルート2:インライン・ジッパー貼り付けシステム |
|---|---|---|
| 機械構成 | インフレーション・ジッパーライン (55LD-Z) + ジッパーバッグ・カット機 (750SWZ-V) | ジッパープロファイル共押出機 (45INLL-AB) + ジッパー貼り付け製袋機 (750ZPB-V+SDS) |
| ジッパーの成形方法 | ジッパープロファイルをダイヘッド内で成形し、フィルムバブルと一緒に押出成形 | 連続テープとして単独で押出成形し、その後インラインで接合 |
| サイズ切り替え | 袋幅ごとにインフレーションのダイヘッドを交換する必要あり | ウェブ幅は製袋機上で調整。標準的なインフレーションフィルムのロールに対応 |
| 運用上の主な利点 | 単一の連続工程。ジッパーが袋本体と一体 | 複数サイズにわたる金型投資を低く抑えられ、袋形状の自由度が高い |
| プロセス上のトレードオフ | インフレーションラインは生産速度が遅く、サイズが増えるごとにダイ金型のコストが積み上がる | 製袋機上で、プロファイルの供給とアライメント制御を別途行う必要があり、フィルム材質の切り替え時(例:PEからPP)には再設定が必要 |
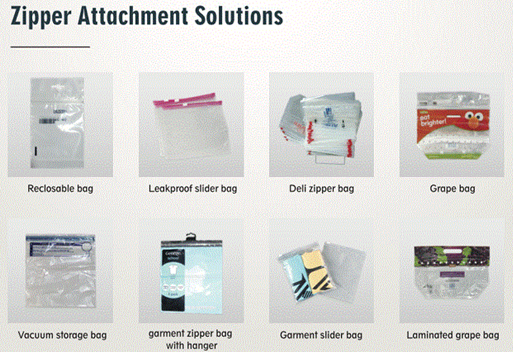
| 対応可能な袋形状 | 標準的な平袋(プレス閉じ)、ツインライン包装 | プレス閉じ、スライダー挿入、ダブルラインのデリバッグ、ぶどう用バッグ、超音波による漏れ防止バッグ |
| 適した用途 | 袋サイズが固定された、少品種の生産 | 段取り替えが頻繁な、多サイズ・多形状の製品ライン |
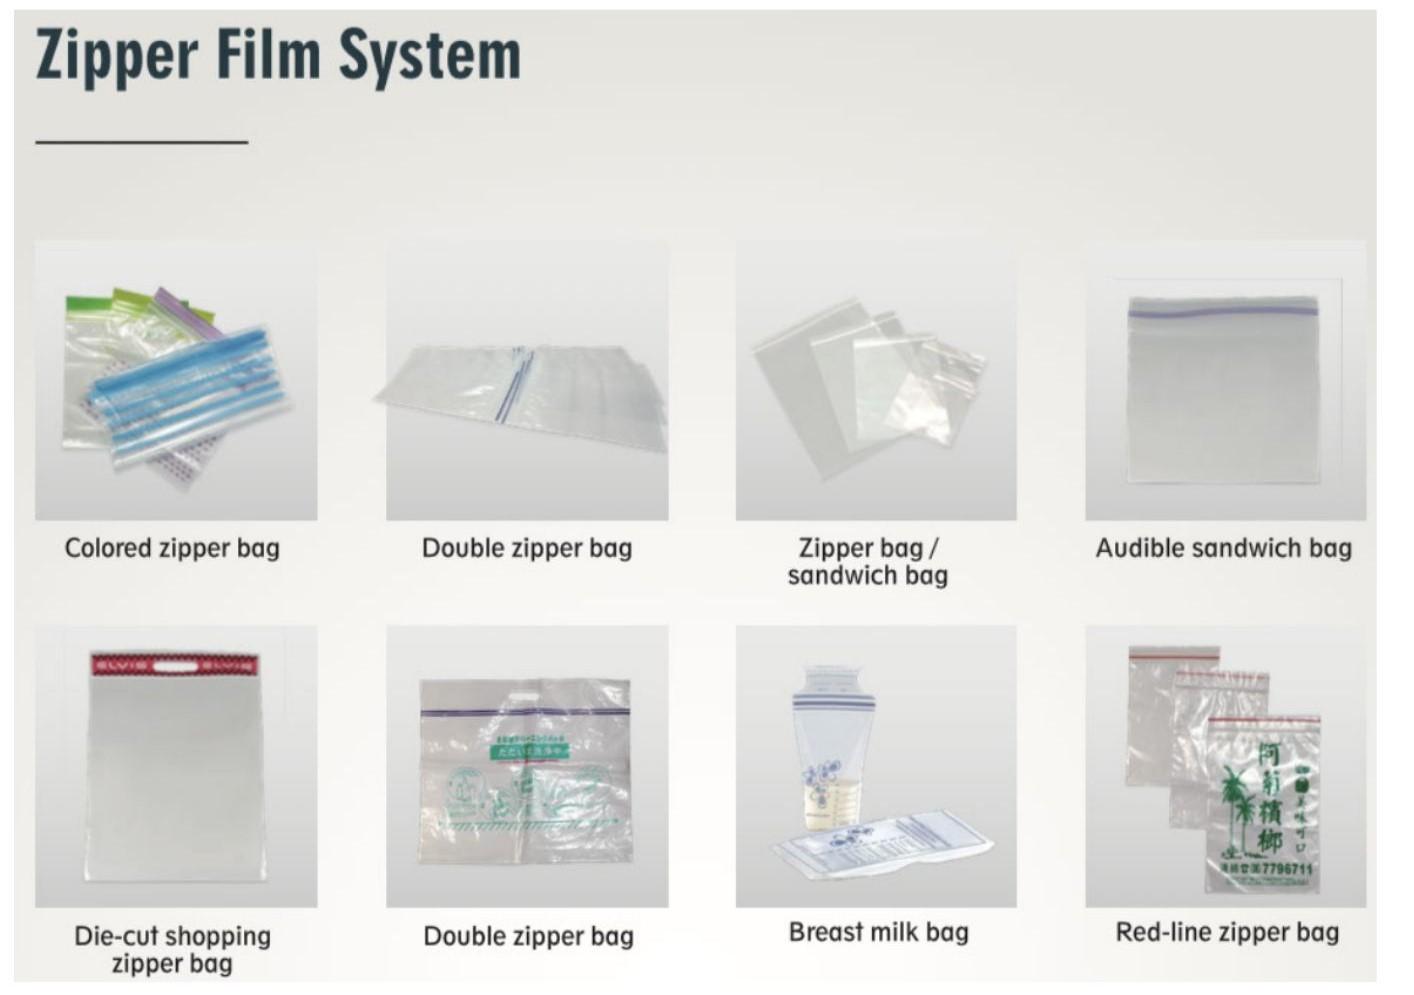
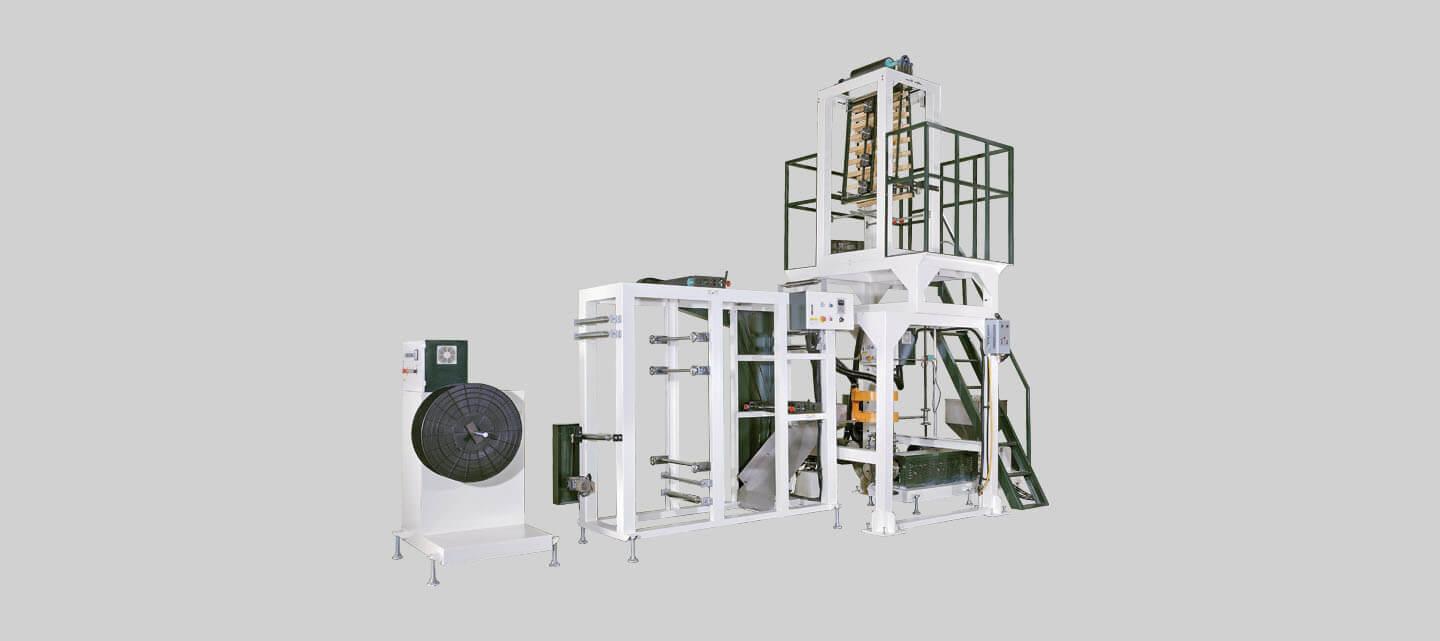
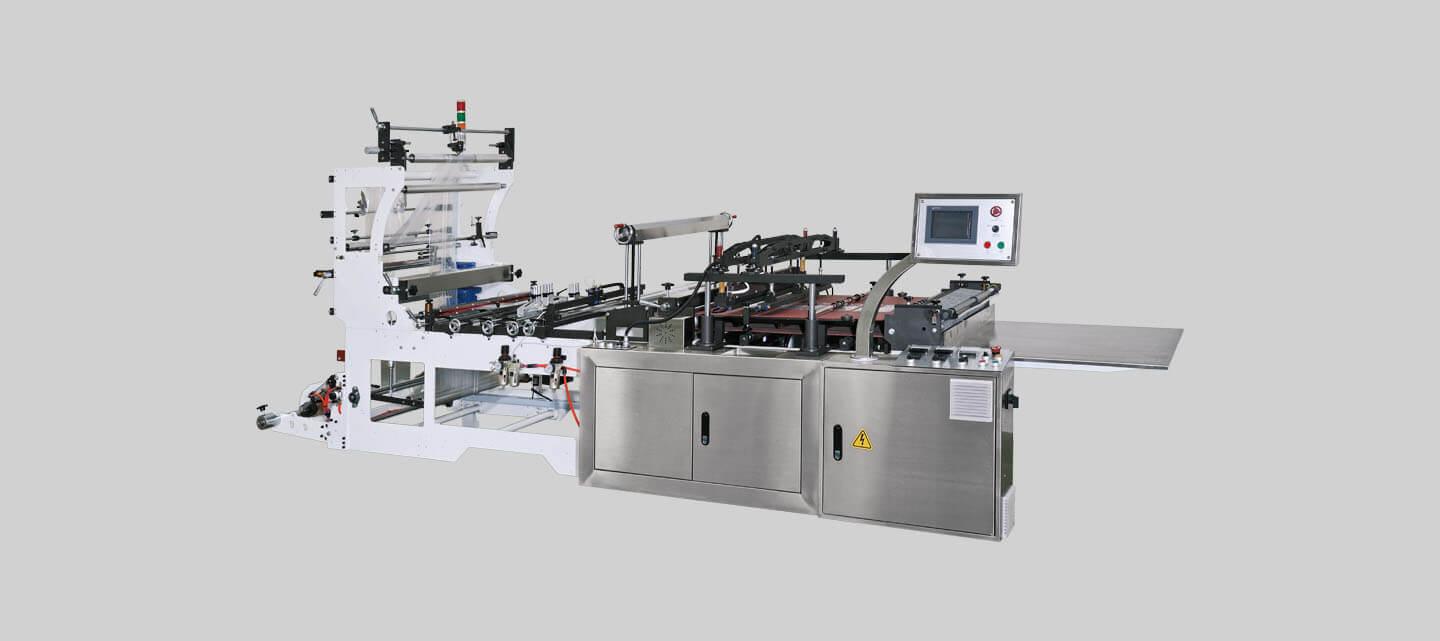
押出インフレーション・ジッパーバッグ機ライン (55LD-Z + 750SWZ-V)
押出インフレーション・ジッパーフィルム方式は、インフレーション押出と袋のカットを連結し、高度に統合された一連のワークフローにまとめます。
インフレーション・ジッパー工程の仕組み
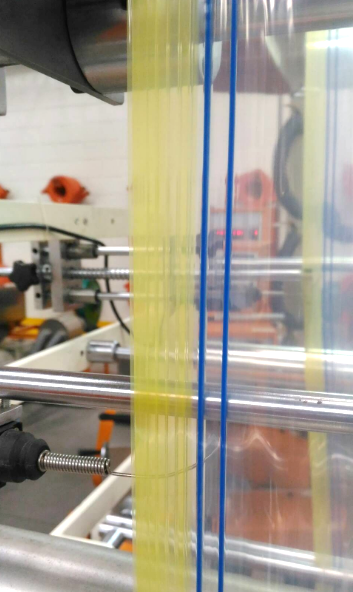
ポリエチレン樹脂は55LD-Zインフレーション押出機で可塑化され、専用ダイ金型がチューブ状のフィルムバブルと、平行する雄・雌のジッパープロファイルを同時に成形します。冷却されたロール原反は、すでにジッパー付きの状態で750SWZ-Vジッパーバッグ・カット機に送られ、袋に加工されます。インラインのフレキソ印刷と組み合わせれば、同期した連続ラインとして稼働し、ロールの手作業による取り扱いを減らせます。
現場で押さえておくべき技術的ポイントと金型コスト
上の比較表に示したとおり、一体型ジッパーフィルムは機上のジッパー位置合わせ装置が不要な一方、生産速度が遅く、サイズごとにダイが必要です。これらのトレードオフの背景には、現場での2つの要点があります。
- インフレーションの生産能力の制約:バブル内で精密なプロファイルトラックを直接押出成形するには、噛み合うリブが形状の歪みなく冷却されるよう、押出速度を控えめに設定する必要があります。
- ダイ金型の負担:各ダイヘッドはトラック構成と袋幅の両方に対応しており、2本のジッパーラインを同時に押出成形してスリットするツインレーン構成でも、重複したダイ金型が必要になります。
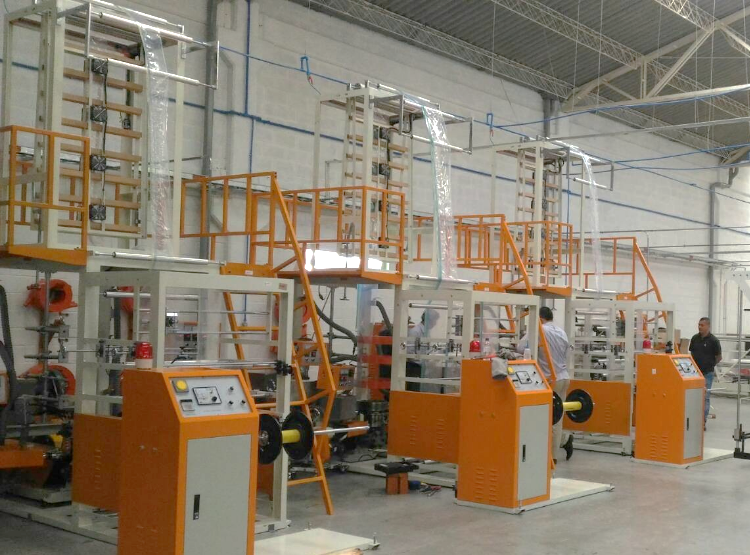
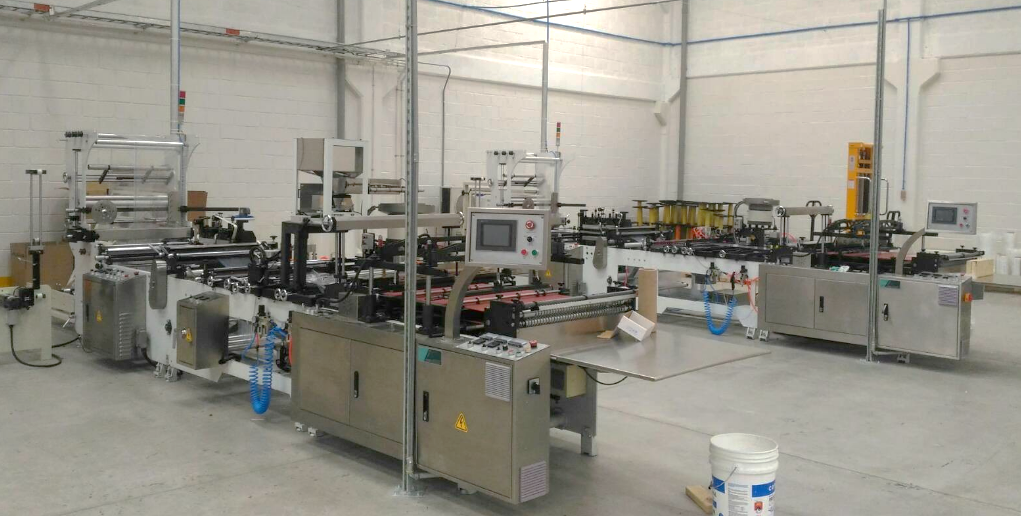
小売や農業向けに規格化された包装を大量生産する事業(たとえば、同期したインフレーション・製袋ラインを3系統導入したコロンビアのお客様)にとって、このルートは信頼性の高い専用の生産プラットフォームとなります。
インライン・ジッパー貼り付け製袋機 (45INLL-AB + 750ZPB-V+SDS)
インライン・ジッパー貼り付け機は、フィルムのインフレーション成形とジッパーの取り付けを切り離します。
インライン・ジッパー貼り付けシステムの仕組み
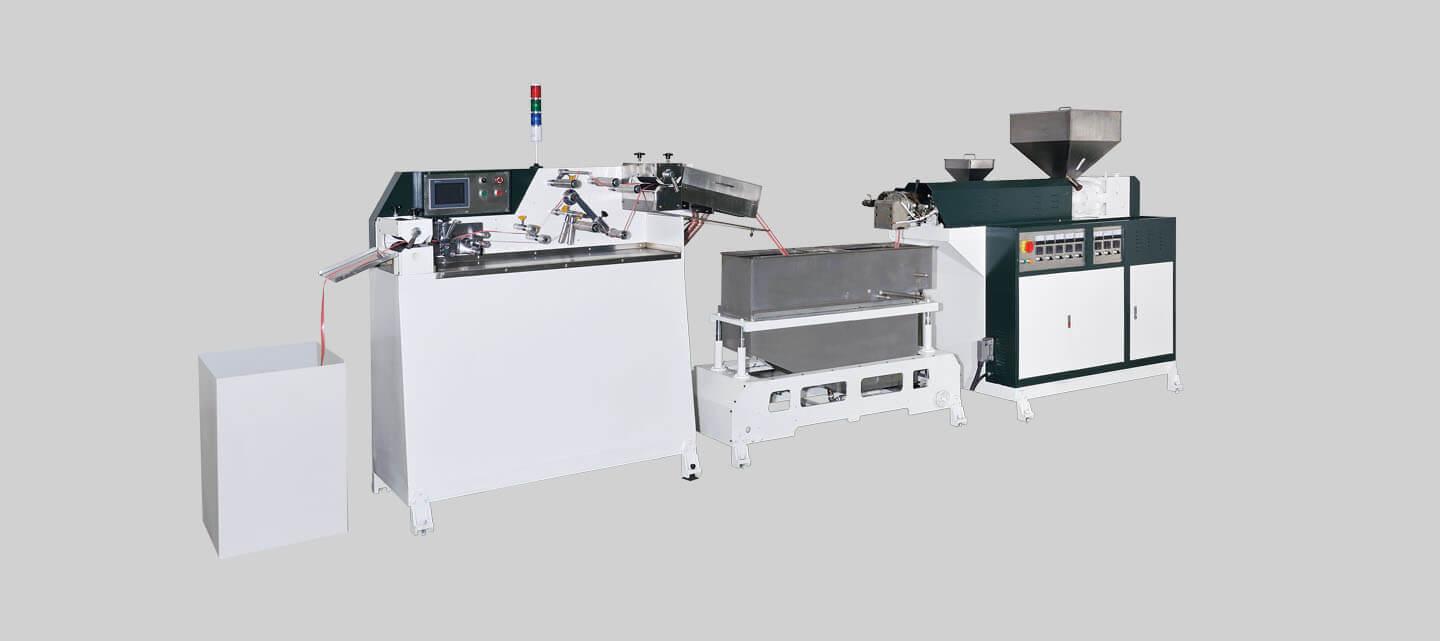
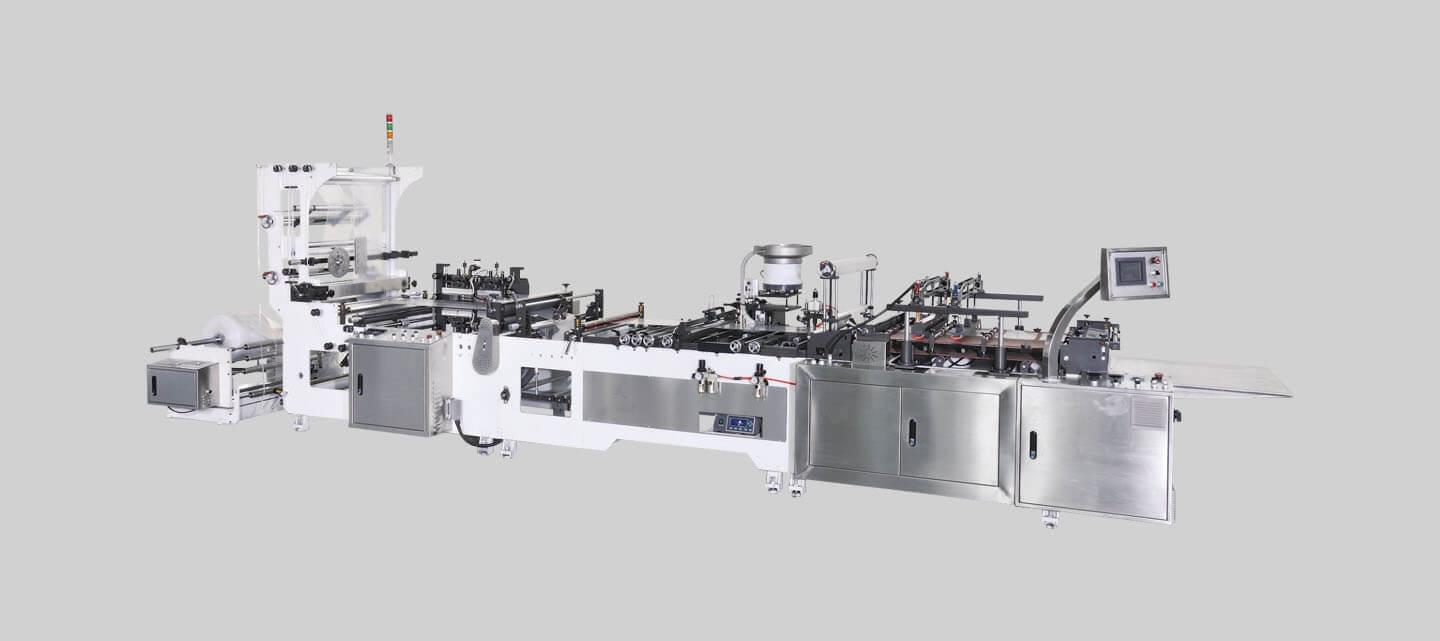
無地フィルムは巻き出され、折り畳まれて、750ZPB-V+SDS貼り付け製袋機を通過します。同時に、連続ジッパーテープ(45INLL-AB共押出(co-extrusion:2種類のポリマー層を1回の押出で同時に成形する方式)ラインで自社生産するか、スプール巻きで調達したもの)がフィルムウェブの間に導かれ、精密な熱または超音波ステーションで接合された後、横シールとカットが行われます。
金型効率と複雑な袋形状への対応
上の比較表に示したとおり、このルートでは袋幅をダイの交換ではなく製袋機上で設定します。表に加えて、現場では次の2点が重要です。
- 既存の押出機との互換性:工場にすでにある標準的なポリエチレン(PE)インフレーションラインをそのまま活用でき、プロファイル押出専用のインフレーション設備を導入する必要がありません。
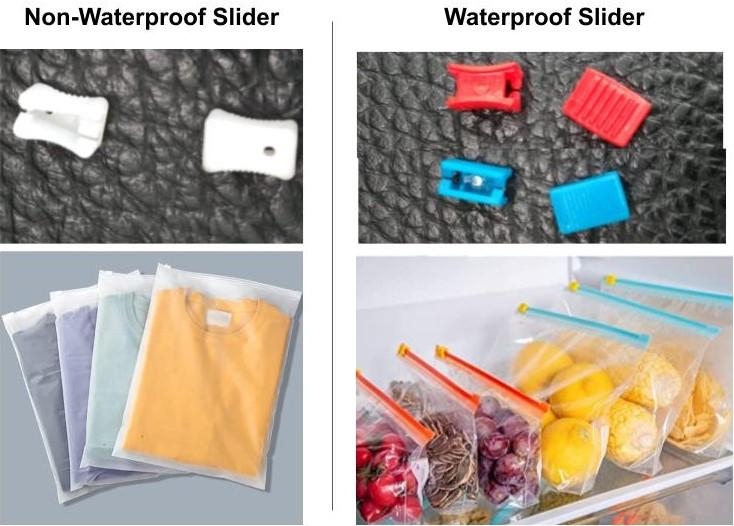
- プラットフォームに組み込まれた閉じ機能:スライダーの自動挿入、通気孔付きのぶどう用バッグ構成、超音波を併用した漏れ防止シールが、貼り付けプラットフォームに直接組み込まれています。
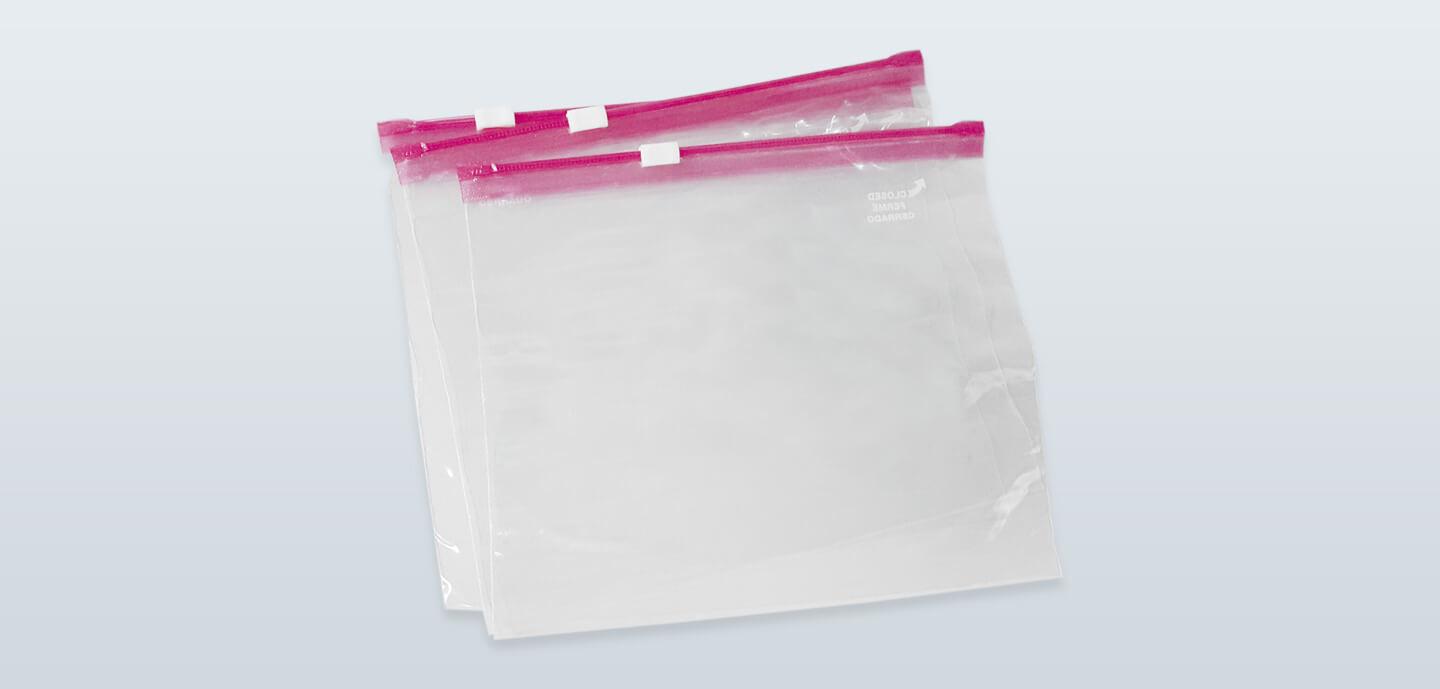
PPジッパーバッグの製造:コンバーターにインラインのプロファイル共押出が必要な理由
機械の選定中によく浮上する重要な材料面の判断があります。一体型インフレーション機ラインで、ポリプロピレン(PP)のジッパーバッグを生産できるか?
工場の実務では、一体型PPジッパープロファイルのインフレーション共押出には高い技術的ハードルがあります。PPプロファイルの樹脂ブレンドの均一性、溶融温度、バブルの安定性を管理するには、専用の運転条件と狭い加工ウィンドウが求められます。
技術解説(共押出プロファイルの構造):
45INLL-ABの2台押出機設計では、バージン材の構造コアの上に低温でヒートシール可能な機能性スキン層を設けることで、さまざまな基材へのシール時に生じるフィルムの変形や熱じわのリスクを低減します。
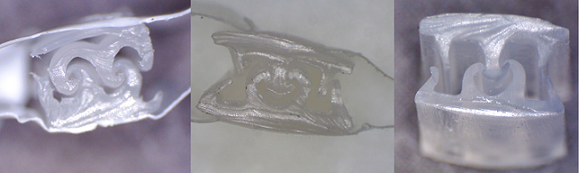
高透明PPの商品袋やラミネートバリアパウチを生産するコンバーターにとって、
インライン・ジッパー貼り付けルートはプロセス上のハードルが低く、安定した高透明の仕上がりを求める場合に一般的に推奨されます。
- 単独設置の45INLL-ABプロファイル共押出機は、ジッパーのコア用に主押出機を、外側フランジに低温ヒートシール性ポリマー層を被覆するために副(サテライト)押出機を使用します。
- この共押出プロファイルは、短い熱滞留時間でPPや複合ウェブにしっかり接合し、透明なフィルム本体の熱じわを防ぎつつ、シール強度を確保します。
最適なジッパーバッグ製袋機の選び方:4ステップ選定ガイド
どの機械システムが運用要件に合うかを判断するため、生産計画を次の4つの質問で順に確認しましょう。
-
ステップ1:何種類の袋幅と閉じプロファイルを生産する予定ですか?
- 寸法の種類が少なく、ロットが大きい場合:ルート1(インフレーション・ジッパー機ライン)
- 寸法が多様で、閉じ方も多岐にわたる場合:ルート2(貼り付け式ジッパー機)
-
ステップ2:主に使用するフィルム基材は何ですか?
- 標準的なLDPE/LLDPE:ルート1またはルート2
- ポリプロピレン(PP)またはバリアラミネート:ルート2(貼り付け式ジッパー機)
-
ステップ3:製品にスライダーや気密性のある漏れ防止シールが必要ですか?
- 通常のプレス閉じ:ルート1またはルート2
- スライダー自動挿入/超音波シール:ルート2(貼り付け式ジッパー機)
-
ステップ4:工場に標準的なインフレーション押出機はすでにありますか?
- はい。既存のフィルム原反を活用したい場合:ルート2(貼り付け式ジッパー機)
- いいえ。ジッパー専用の新設工場を計画している場合:ルート1またはルート2
新たに加工工場を立ち上げ、工場レイアウト、設備の投資利益率(ROI)、現地の法規制への適合のバランスを検討している場合は、PALのプラスチック製袋機工場の計画と立ち上げガイドをご参照ください。
ジッパーバッグ機のFAQ:基材・スライダー後付け・投資コスト
Q1:ジッパーバッグ製袋機でポリプロピレン(PP)フィルムを安定して加工できますか?
はい。PPフィルムを加工するには、適合するジッパープロファイルを選ぶ必要があります。通常は、共押出プロファイルライン(PALの45INLL-ABなど)で、低温シール性の外側スキン層を持たせて生産します。この構成であれば、透明なPPウェブを過熱することなく、きれいに接合できます。
Q2:押出インフレーション・ジッパーバッグ機ラインを、スライダーバッグの生産に対応させることはできますか?
PALの現行の標準構成では、スライダーの自動挿入と専用の漏れ防止超音波ステーションは、インライン貼り付けプラットフォーム (750ZPB-V+SDS) 上に構成されています。既存ラインへの後付けを検討される場合は、実現可否をPALのエンジニアリングチームに直接ご確認ください。
Q3:ジッパーバッグ製袋機の設備投資総額は、どのような要因で決まりますか?
設備投資額は、選択する製造ルート、必要な金型の範囲(インフレーションのダイ数と貼り付けガイドセットの違いなど)、補助モジュール(フレキソ印刷機、超音波シーラー、穴あけ機など)によって変わります。この技術的な選択を、より広い企業予算や戦略的な調達基準と整合させるには、PALのプラスチック製袋機の選定ステップガイドをご覧ください。詳細な構成は、お客様のサンプル仕様に合わせて設計します。
ジッパーバッグ機の調達:PALへの見積依頼(RFQ)の方法
お客様の工場に適したジッパーバッグ製袋機のルートを評価するには、一般的な説明ではなく、対象となる袋の具体的な条件を弊社エンジニアリングチームにお知らせいただく必要があります。
お問い合わせページからご連絡いただく際は、次の情報をご記入ください。
- 袋の寸法:製造予定の袋幅の種類数と、長さの範囲。
- 基材の仕様:ベースフィルムの材質(PEまたはPP)と、目標とする厚み。
- 閉じ方・機能の要件:標準のプレス閉じ、スライダークリップ、デリタイプのダブルトラック、または漏れ防止の要件。
- 既存の工場設備:工場で標準的なインフレーション押出機を運用しているかどうか。
ジッパーバッグ製袋機の仕様について弊社エンジニアリングチームと確認するには、Contact PAL Engineering Teamまでご連絡ください。