
 NOTICIAS
Sistemas de producción de bolsas con zipper: integración por film soplado vs. fabricación de bolsas con fijación de zipper in-line
Cuando los transformadores de envases flexibles planean fabricar bolsas con zipper, la consulta inicial suele empezar con una pregunta sencilla: «¿Qué máquina para fabricar bolsas con zipper debo comprar?». En realidad, la decisión no consiste en elegir un equipo aislado, sino en optar entre dos sistemas de producción de bolsas con zipper fundamentalmente distintos.
El origen del zipper determina su inversión en utillaje cada vez que cambian las dimensiones de la bolsa, qué materias primas llegan a su muelle de carga y qué tipos de bolsa puede producir físicamente su línea de conversión.
En Plas Alliance Ltd. (PAL) diseñamos soluciones completas de maquinaria para ambas rutas de fabricación. Esta guía explica cómo funcionan las dos arquitecturas de máquinas para fabricar bolsas con zipper, expone sus ventajas y desventajas operativas y ofrece un marco de evaluación directo basado en la variedad de producto, las limitaciones del sustrato y la economía del utillaje.
Tipos de máquinas para fabricar bolsas con zipper: sistemas de film soplado vs. sistemas de fijación in-line (in-line attachment)
Resumen rápido: Una máquina para fabricar bolsas con zipper convierte el film plástico en envases reutilizables mediante dos arquitecturas de ingeniería distintas: (1) líneas de zipper por film soplado, que extruyen el perfil de cierre y el film simultáneamente en una sola burbuja, y (2) máquinas de fijación de zipper in-line (in-line attachment), que alimentan una cinta de zipper independiente y la unen de forma continua a la banda de film plano durante la conversión de la bolsa.
En las plantas de envasado modernas, la fabricación comercial de bolsas con zipper se divide en dos configuraciones principales de equipos:
- Ruta 1: sistema de film con zipper por extrusión-soplado (carril integral): el perfil del carril del zipper y la banda tubular de film se extruyen simultáneamente a través de un cabezal de film soplado especializado. La bobina madre resultante llega a la máquina de corte con el perfil de cierre ya formado como parte integral del film.
- Ruta 2: máquina para fabricar bolsas con fijación de zipper in-line (unión del perfil): el film liso estándar entra en la línea de conversión, mientras una tira de zipper extruida por separado se desenrolla, se guía y se une térmicamente a la banda directamente en la máquina de fabricación de bolsas.
Para los transformadores que evalúan cómo encajan las máquinas de bolsas con zipper en el conjunto de la maquinaria de conversión de plásticos, consulte la guía completa de máquinas para fabricar bolsas de plástico de PAL.
Comparación de sistemas de producción de bolsas con zipper: costes de utillaje, producción y flexibilidad
Para determinar qué sistema de producción de bolsas con zipper se ajusta a sus objetivos comerciales, compare sus parámetros operativos principales:
| Parámetro de ingeniería | Ruta 1: línea de máquina de zipper por film soplado | Ruta 2: sistema de fijación de zipper in-line |
|---|---|---|
| Equipos que componen la línea | Línea de film soplado con zipper (55LD-Z) + máquina cortadora de bolsas con zipper (750SWZ-V) | Coextrusora de perfil de zipper (45INLL-AB) + máquina de bolsas con fijación de zipper (750ZPB-V+SDS) |
| Origen del zipper | El perfil del zipper se forma dentro del cabezal de la boquilla y se extruye junto con la burbuja de film | Se extruye de forma independiente como cinta continua y después se une in-line |
| Cambios de dimensión | Requiere cambiar el cabezal de la boquilla de film soplado para cada ancho de bolsa | El ancho de la banda se ajusta en la máquina de conversión; compatible con bobinas de film soplado estándar |
| Ventaja operativa clave | Un único proceso continuo; el zipper es parte integral del cuerpo de la bolsa | Menor inversión en utillaje para varios tamaños; amplia flexibilidad de formatos de bolsa |
| Compromisos del proceso | La línea de film soplado trabaja a menor velocidad de producción; los costes de utillaje de boquillas se acumulan con cada tamaño nuevo | Exige alimentación del perfil y control de alineación independientes en la máquina de bolsas, que deben reajustarse al cambiar el material del film (por ejemplo, de PE a PP) |
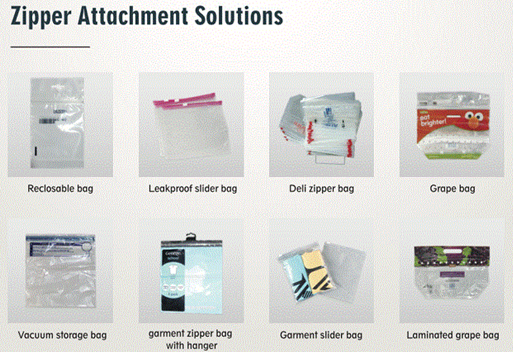
| Formatos de bolsa compatibles | Bolsas planas estándar de cierre por presión; envases de doble línea (twin-line) | Cierre por presión, inserción de cursor (slider), bolsas de charcutería de doble línea, bolsas para uvas, bolsas ultrasónicas a prueba de fugas |
| Más adecuado para | Producción con tamaño de bolsa fijo y poca variedad | Líneas de producto multitamaño y multiformato con cambios frecuentes |
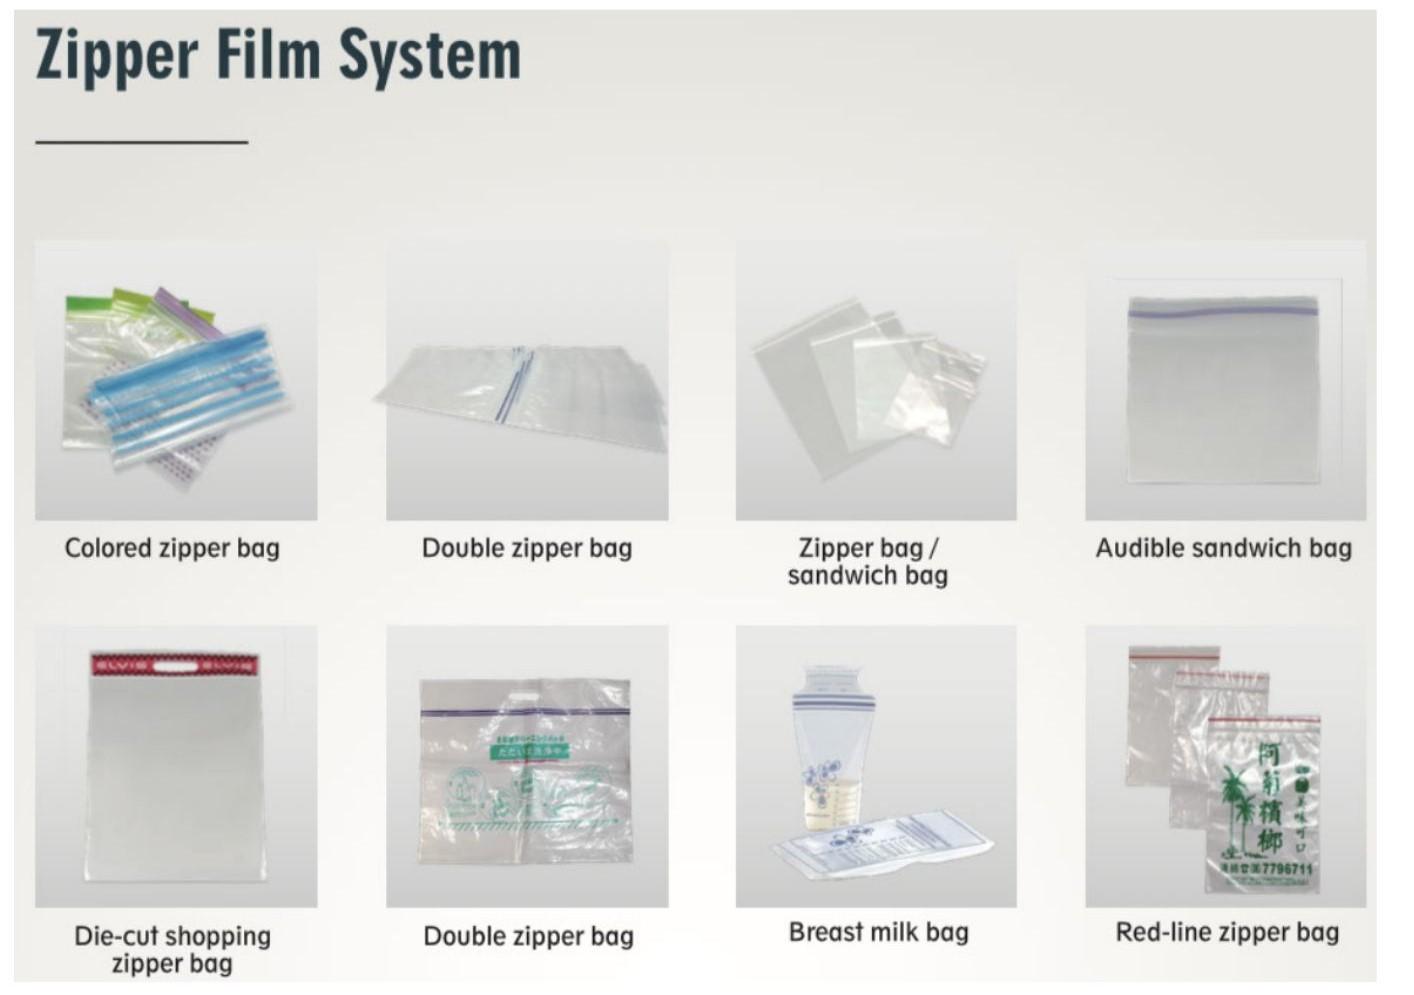
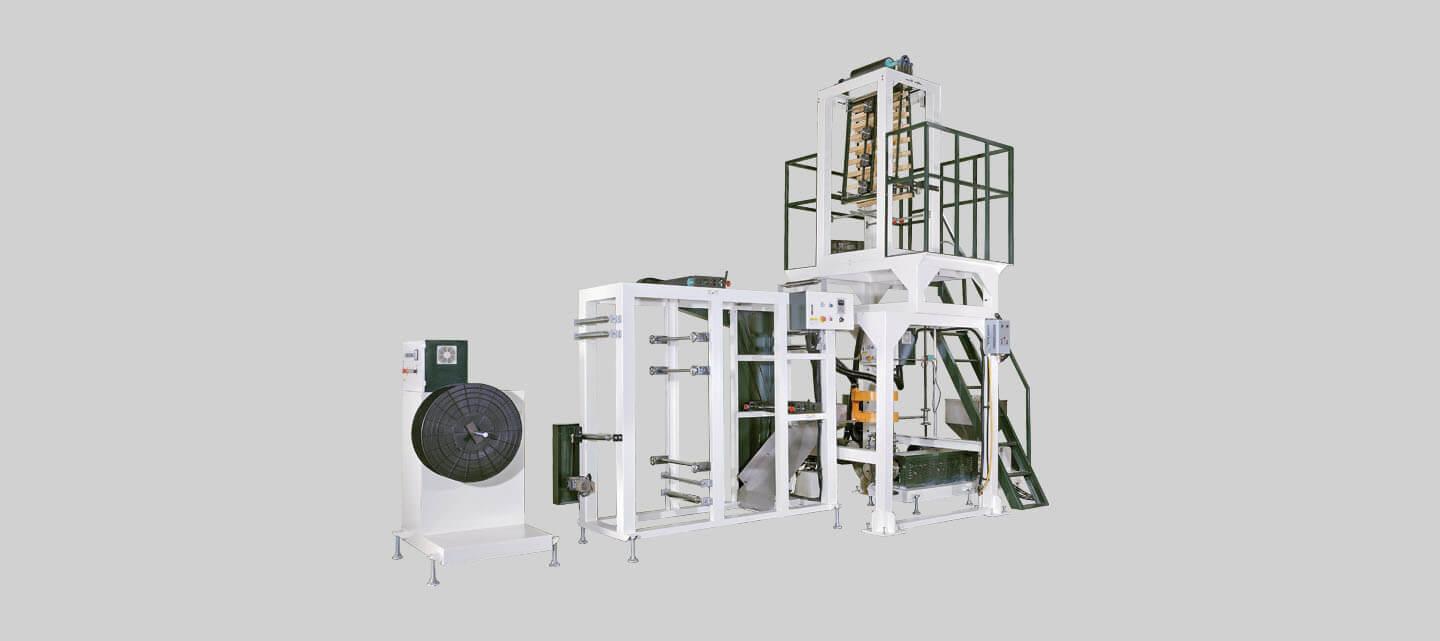
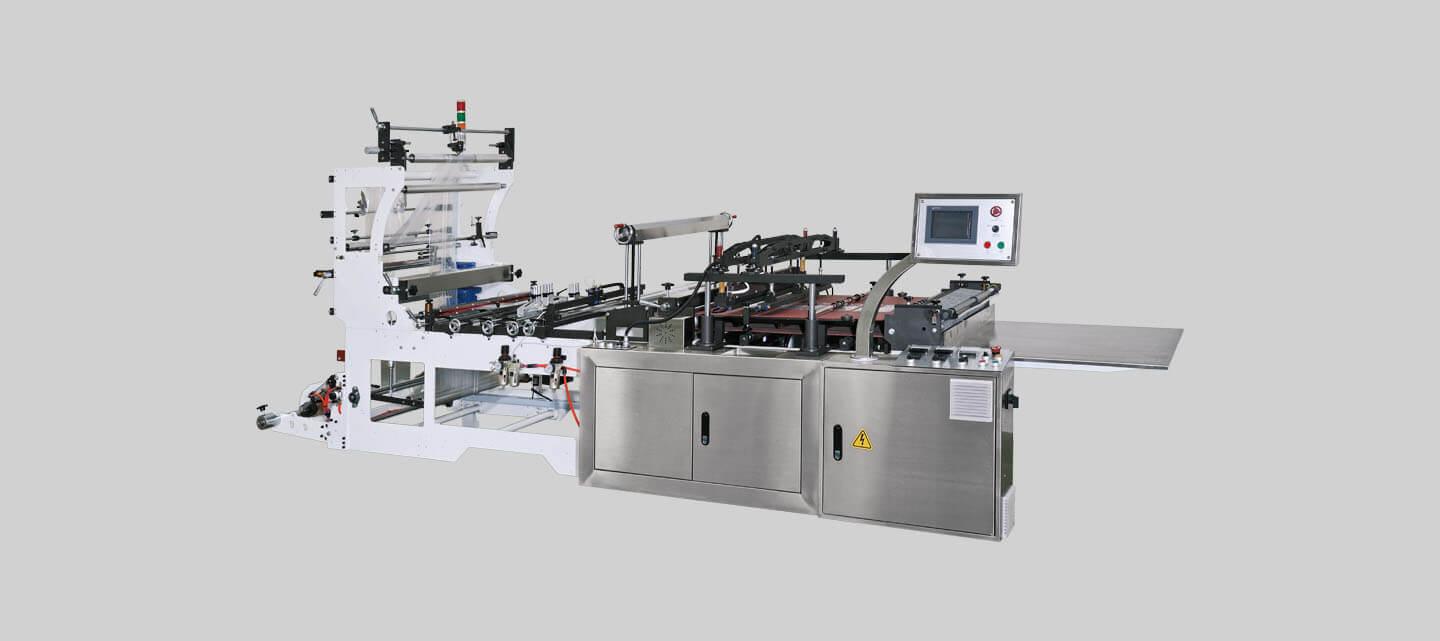
La línea de máquinas de bolsas con zipper por extrusión-soplado (55LD-Z + 750SWZ-V)
La ruta de film con zipper por extrusión-soplado combina la extrusión de film soplado y el corte de bolsas en un flujo de trabajo vinculado y altamente integrado.
Cómo funciona el proceso de zipper por film soplado
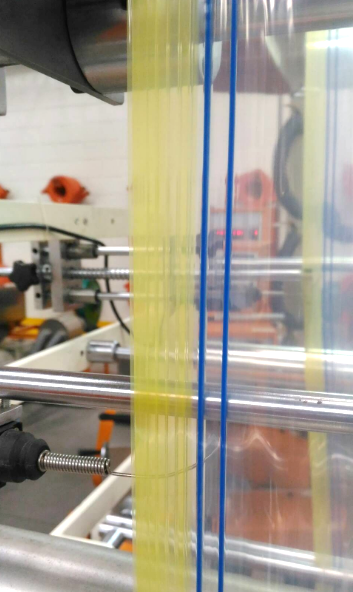
La resina de polietileno se plastifica en la extrusora de film soplado 55LD-Z, donde un utillaje de boquilla a medida forma simultáneamente la burbuja tubular de film y los perfiles de zipper macho/hembra paralelos. La bobina enfriada, ya con zipper, se convierte después en la cortadora de bolsas con zipper 750SWZ-V. Combinado con impresión flexográfica in-line, este sistema funciona como una línea continua y sincronizada que reduce la manipulación manual de bobinas.
Consideraciones prácticas de ingeniería y costes de utillaje
Como resume la tabla comparativa anterior, un film con zipper integral no necesita hardware de alineación del zipper en la máquina, pero trabaja más despacio y requiere una boquilla por tamaño; detrás de esas desventajas hay dos detalles de planta:
- Limitaciones de producción del film soplado: extruir pistas de perfil de precisión directamente dentro de una burbuja soplada exige velocidades de extrusión conservadoras para que las nervaduras de cierre se enfríen sin deformación estructural.
- Sobrecoste del utillaje de boquillas: cada cabezal de boquilla está ligado a una configuración de carril y a un ancho de bolsa, e incluso en configuraciones de doble carril (twin-lane; se extruyen dos líneas de zipper simultáneamente y luego se cortan longitudinalmente), sigue siendo necesario duplicar el utillaje de boquillas.
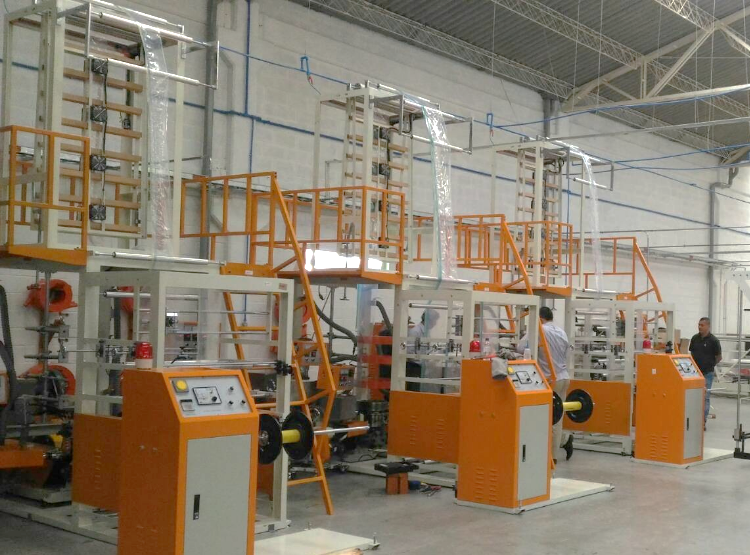
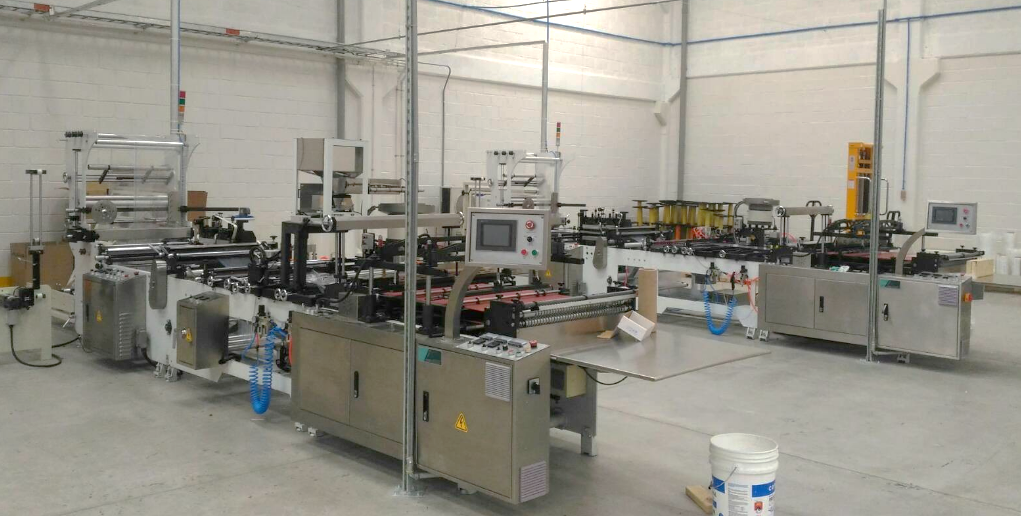
Para operaciones de gran volumen que producen envases estandarizados para el comercio minorista o la agricultura —como nuestro cliente en Colombia, que instaló tres líneas sincronizadas de film soplado y fabricación de bolsas—, esta ruta ofrece una plataforma de producción fiable y dedicada.
La máquina de bolsas con fijación de zipper in-line (45INLL-AB + 750ZPB-V+SDS)
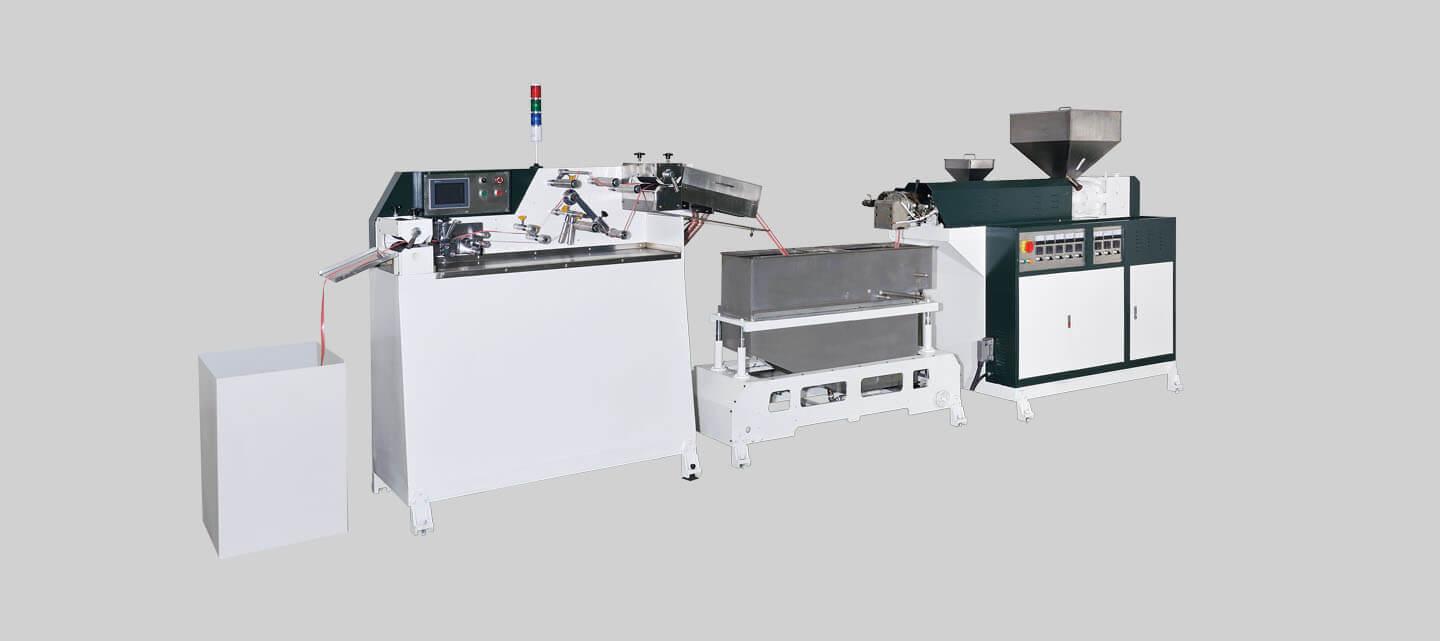
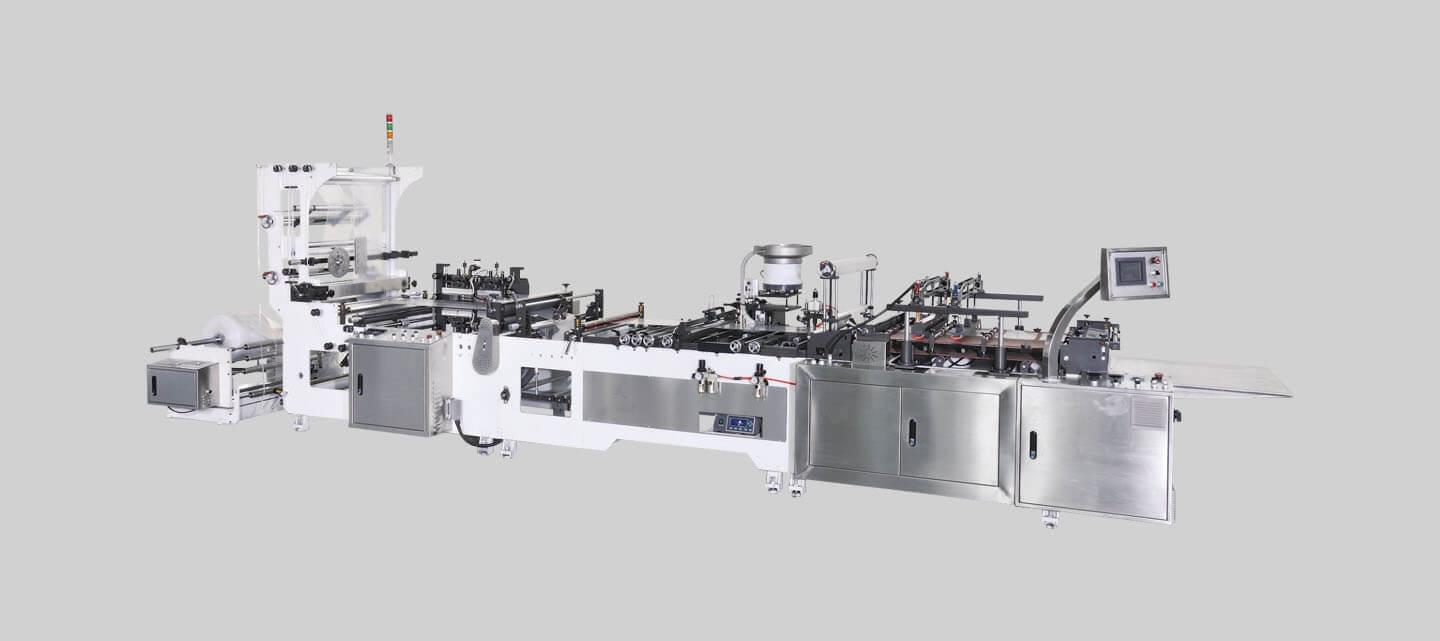
La máquina de fijación de zipper in-line separa el soplado del film de la aplicación del zipper.
Cómo funciona el sistema de fijación de zipper in-line
El film liso se desenrolla, se pliega y avanza a través de la máquina de bolsas con fijación 750ZPB-V+SDS. Al mismo tiempo, la cinta de zipper continua —producida internamente en una línea de coextrusión 45INLL-AB (que extruye dos capas de polímero juntas en una sola pasada) o suministrada en bobinas— se guía entre las bandas de film y se une mediante estaciones de precisión de calor o ultrasonidos antes del sellado transversal y el corte.
Eficiencia de utillaje y formatos de bolsa complejos
Como resume la tabla comparativa anterior, esta ruta define el ancho de la bolsa en la máquina de conversión en lugar de mediante cambios de boquilla; más allá de la tabla, hay dos puntos que importan en la planta:
- Compatibilidad con las extrusoras existentes: los transformadores pueden utilizar las líneas estándar de film soplado de polietileno (PE) que ya tienen en su planta, evitando la necesidad de equipos de film soplado dedicados a la extrusión de perfiles.
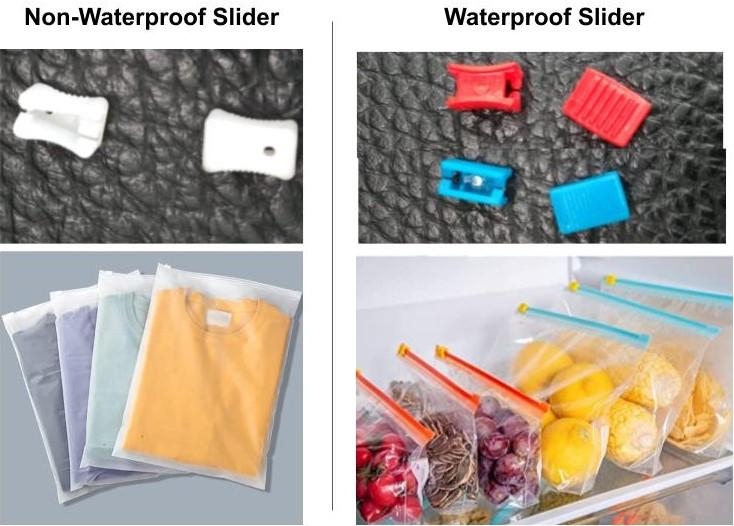
- Funciones de cierre integradas en la plataforma: la inserción automática de cursores (sliders), las configuraciones de bolsas para uvas con ventilación y el sellado ultrasónico a prueba de fugas están diseñados directamente en la plataforma de fijación.
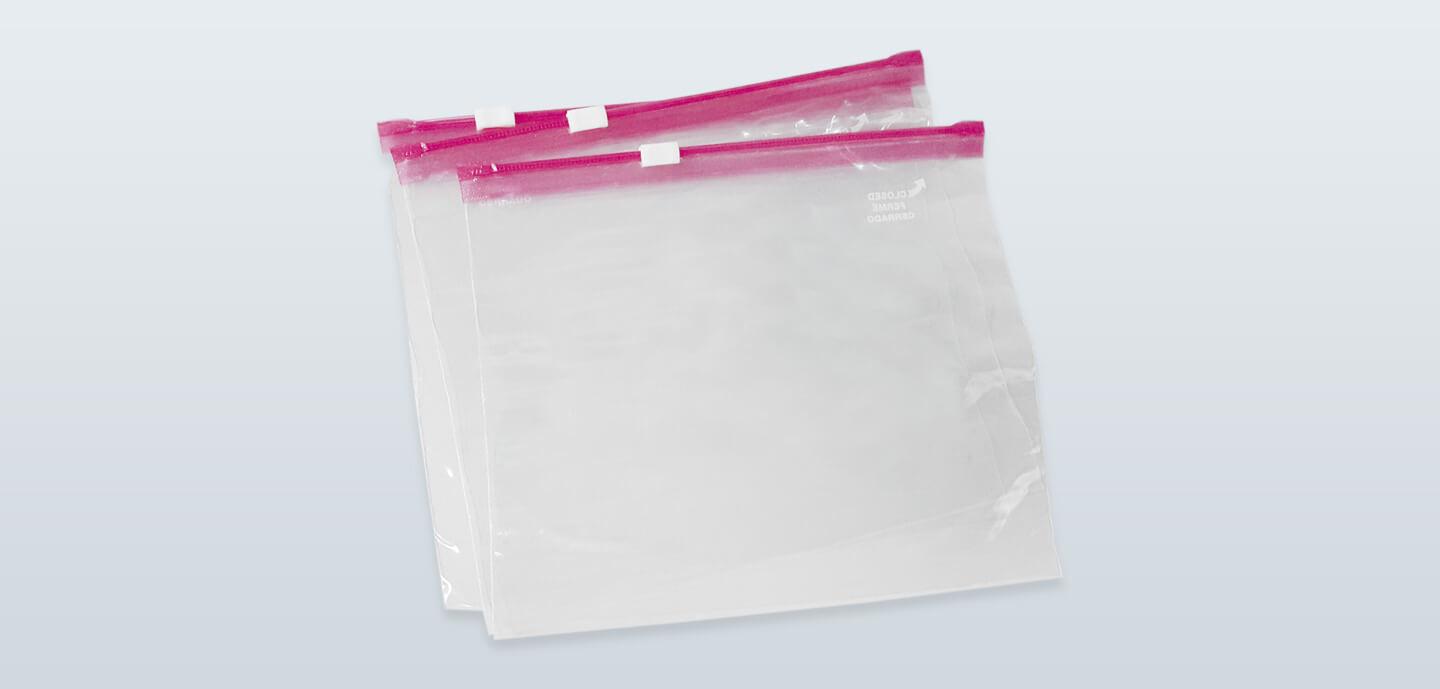
Fabricación de bolsas con zipper de PP: por qué los transformadores necesitan la coextrusión de perfil in-line
Una decisión crítica sobre el material surge con frecuencia durante la evaluación de máquinas: ¿se pueden producir bolsas con zipper de polipropileno (PP) en una línea de film soplado integral?
En la práctica de fábrica, la coextrusión por film soplado de perfiles de zipper integrales de PP plantea grandes dificultades técnicas. Controlar la homogeneidad de la mezcla de resinas, las temperaturas de fusión y la estabilidad de la burbuja en perfiles de PP requiere formulaciones operativas especializadas y ventanas de proceso estrechas.
Dato técnico (estructura del perfil coextruido):
La configuración de doble extrusora de la 45INLL-AB aplica una capa funcional termosellable de baja temperatura sobre el núcleo estructural de resina virgen, lo que reduce el riesgo de distorsión del film y de arrugas térmicas durante el sellado en diversos sustratos.
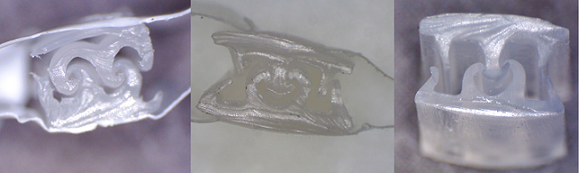
Para los transformadores que producen bolsas comerciales de PP de alta transparencia o bolsas laminadas con barrera,
la ruta de fijación de zipper in-line ofrece una barrera de proceso más baja y, en general, se recomienda a quienes buscan una producción estable de alta transparencia:
- La coextrusora de perfil independiente 45INLL-AB utiliza una extrusora principal para el núcleo del zipper y una extrusora satélite secundaria para recubrir la aleta exterior con una capa de polímero termosellable de baja temperatura.
- Este perfil coextruido se une firmemente a bandas de PP o compuestas con tiempos de permanencia térmica reducidos, evitando las arrugas térmicas en el cuerpo del film transparente y garantizando la resistencia del sellado.
Cómo elegir la máquina para fabricar bolsas con zipper adecuada: guía de selección en 4 pasos
Para determinar qué sistema de maquinaria se ajusta a sus requisitos operativos, evalúe su programa de producción mediante cuatro preguntas sucesivas:
-
Paso 1: ¿cuántos anchos de bolsa y perfiles de cierre piensa producir?
- Pocas dimensiones, grandes volúmenes por lote: Ruta 1 (línea de máquina de zipper por film soplado)
- Múltiples dimensiones, diversos estilos de cierre: Ruta 2 (máquina de zipper por fijación)
-
Paso 2: ¿cuál es su sustrato de film principal?
- LDPE / LLDPE estándar: Ruta 1 o Ruta 2
- Polipropileno (PP) o laminados con barrera: Ruta 2 (máquina de zipper por fijación)
-
Paso 3: ¿su producto requiere cursores (sliders) o sellados herméticos a prueba de fugas?
- Cierre simple por presión: Ruta 1 o Ruta 2
- Inserción automática de cursor / sellado ultrasónico: Ruta 2 (máquina de zipper por fijación)
-
Paso 4: ¿dispone en sus instalaciones de extrusoras estándar de film soplado?
- Sí; desea aprovechar el film existente: Ruta 2 (máquina de zipper por fijación)
- No; planea una planta de zipper nueva y dedicada: Ruta 1 o Ruta 2
Si va a montar una nueva planta de conversión y debe equilibrar la distribución de la fábrica, el retorno de la inversión (ROI) de los equipos y el cumplimiento de la normativa local, consulte la guía de PAL sobre cómo planificar y poner en marcha una planta de máquinas para fabricar bolsas de plástico.
Preguntas frecuentes sobre máquinas de bolsas con zipper: sustratos, adaptación con cursor e inversión
P1: ¿Puede una máquina para fabricar bolsas con zipper procesar films de polipropileno (PP) de forma fiable?
Sí. Procesar film de PP requiere seleccionar perfiles de zipper compatibles, normalmente producidos con una capa exterior de sellado a baja temperatura mediante una línea de coextrusión de perfiles (como la PAL 45INLL-AB). Esta configuración se une limpiamente sin sobrecalentar la banda de PP transparente.
P2: ¿Se puede ampliar una línea de máquinas de bolsas con zipper por extrusión-soplado para producir bolsas con cursor?
En las configuraciones estándar actuales de PAL, la inserción automática de cursores y las estaciones ultrasónicas especializadas a prueba de fugas están diseñadas en la plataforma de fijación in-line (750ZPB-V+SDS). Si se evalúan adaptaciones de líneas existentes, la viabilidad debe confirmarse directamente con el equipo de ingeniería de PAL.
P3: ¿Qué factores determinan la inversión total en el equipo de una máquina para fabricar bolsas con zipper?
La inversión en equipos depende de la ruta de fabricación elegida, del alcance del utillaje necesario (como el número de boquillas de film soplado frente a los juegos de guías de fijación) y de los módulos auxiliares (como impresoras flexográficas, selladoras ultrasónicas o perforadoras). Para alinear esta decisión técnica con su presupuesto corporativo y sus criterios estratégicos de compra, consulte la guía paso a paso para elegir una máquina de bolsas de plástico de PAL. Las configuraciones detalladas se diseñan para ajustarse a las especificaciones de sus muestras.
Cómo adquirir su máquina de bolsas con zipper: cómo solicitar una cotización (RFQ) a PAL
Para evaluar la ruta de máquina para fabricar bolsas con zipper más adecuada para su planta, nuestro equipo de ingeniería necesita los parámetros concretos de los envases que desea producir, no descripciones genéricas.
Al enviar una consulta a través de nuestro portal de contacto, indique por favor:
- Dimensiones de la bolsa: el número de anchos de bolsa y los rangos de longitud que piensa fabricar.
- Especificaciones del sustrato: material base del film (PE o PP) y espesor de pared objetivo.
- Requisitos de cierre y funciones: cierre simple por presión, cursor (slider clip), doble carril tipo charcutería o requisitos de estanqueidad.
- Equipos existentes en la planta: si sus instalaciones disponen de extrusoras estándar de film soplado.
Contact PAL Engineering Team para revisar con nuestro equipo de ingeniería las especificaciones de su máquina para fabricar bolsas con zipper.


Fecha:2024-09-11
Fecha:2020-05-20