
 НОВОСТИ
Системы производства пакетов с зиппером: интегральный выдув плёнки против встроенного нанесения зиппера при изготовлении пакетов
Когда переработчики гибкой упаковки планируют выпуск пакетов с застёжкой-зиппером, первый запрос нередко сводится к простому вопросу: «Какую машину для производства пакетов с зиппером купить?» На деле выбор не сводится к отдельной единице оборудования. Это выбор между двумя принципиально разными системами производства пакетов с зиппером.
От того, откуда берётся зиппер, зависят затраты на оснастку при каждой смене размеров пакета, сырьё, которое поступает на ваш склад, и типы пакетов, которые ваша линия переработки физически способна выпускать.
В Plas Alliance Ltd. (PAL) мы разрабатываем комплексные машинные решения для обоих производственных маршрутов. В этом руководстве разбирается принцип работы обеих архитектур машин для производства пакетов с зиппером, описываются их эксплуатационные компромиссы и предлагается прямая схема оценки с учётом разнообразия продукции, ограничений по материалу и экономики оснастки.
Типы машин для производства пакетов с зиппером: системы с выдувной плёнкой и системы с встроенным нанесением зиппера
Краткое резюме: Машина для производства пакетов с зиппером превращает полимерную плёнку в упаковку с повторным закрыванием по одной из двух инженерных схем: (1) линии выдува плёнки с зиппером, где профиль замка и плёнка экструдируются одновременно в одном рукаве, и (2) машины с встроенным (in-line) нанесением зиппера, где отдельная лента зиппера подаётся и непрерывно приваривается к плоскому полотну плёнки в процессе изготовления пакетов.
На современных упаковочных предприятиях промышленное производство пакетов с зиппером опирается на две основные конфигурации оборудования:
- Маршрут 1: система выдува плёнки с зиппером (интегральная дорожка): Профиль зиппера и рукавное полотно плёнки экструдируются одновременно через специальную головку для выдува. Готовый рулон поступает на резательную машину с уже сформированным замковым профилем, составляющим единое целое с плёнкой.
- Маршрут 2: машина для производства пакетов со встроенным нанесением зиппера (приварка профиля): В линию переработки подаётся обычная гладкая плёнка, а отдельно экструдированная лента зиппера непрерывно разматывается, направляется и термически приваривается к полотну прямо на машине для изготовления пакетов.
Если вы оцениваете место машин для пакетов с зиппером в более широком спектре оборудования для переработки пластиков, см. полное руководство PAL по машинам для производства пластиковых пакетов.
Сравнение систем производства пакетов с зиппером: затраты на оснастку, производительность и гибкость
Чтобы определить, какая система производства пакетов с зиппером соответствует вашим коммерческим целям, сравните их основные эксплуатационные параметры:
| Инженерный параметр | Маршрут 1: линия выдува плёнки с зиппером | Маршрут 2: система со встроенным нанесением зиппера |
|---|---|---|
| Состав оборудования | Линия выдува плёнки с зиппером (55LD-Z) + резательная машина для пакетов с зиппером (750SWZ-V) | Коэкструдер зиппер-профиля (45INLL-AB) + машина для пакетов с нанесением зиппера (750ZPB-V+SDS) |
| Происхождение зиппера | Профиль зиппера формируется в экструзионной головке и экструдируется вместе с плёночным рукавом | Экструдируется отдельно в виде непрерывной ленты, затем приваривается в линии |
| Смена размеров | Для каждой ширины пакета требуется замена головки для выдува плёнки | Ширина полотна регулируется на машине для переработки; совместимо со стандартными рулонами выдувной плёнки |
| Ключевое эксплуатационное преимущество | Единый непрерывный процесс; зиппер составляет одно целое с телом пакета | Меньшие затраты на оснастку при работе с несколькими размерами; широкая гибкость форматов пакетов |
| Компромиссы процесса | Линия выдува плёнки работает с меньшей производительностью; затраты на оснастку головок растут с каждым новым размером | Требуются отдельная подача профиля и контроль его выравнивания на машине для пакетов; их необходимо перенастраивать при смене материала плёнки (например, с PE на PP) |
| Поддерживаемые форматы пакетов | Стандартные плоские пакеты с замком-защёлкой; упаковка с двумя дорожками | Пакеты с замком-защёлкой, с установкой слайдера, пакеты для деликатесов с двойной дорожкой, пакеты для винограда, ультразвуковые герметичные пакеты |
| Наиболее подходит для | Фиксированный размер пакета, производство с малым разнообразием продукции | Линейки продукции с несколькими размерами и форматами и частыми переналадками |
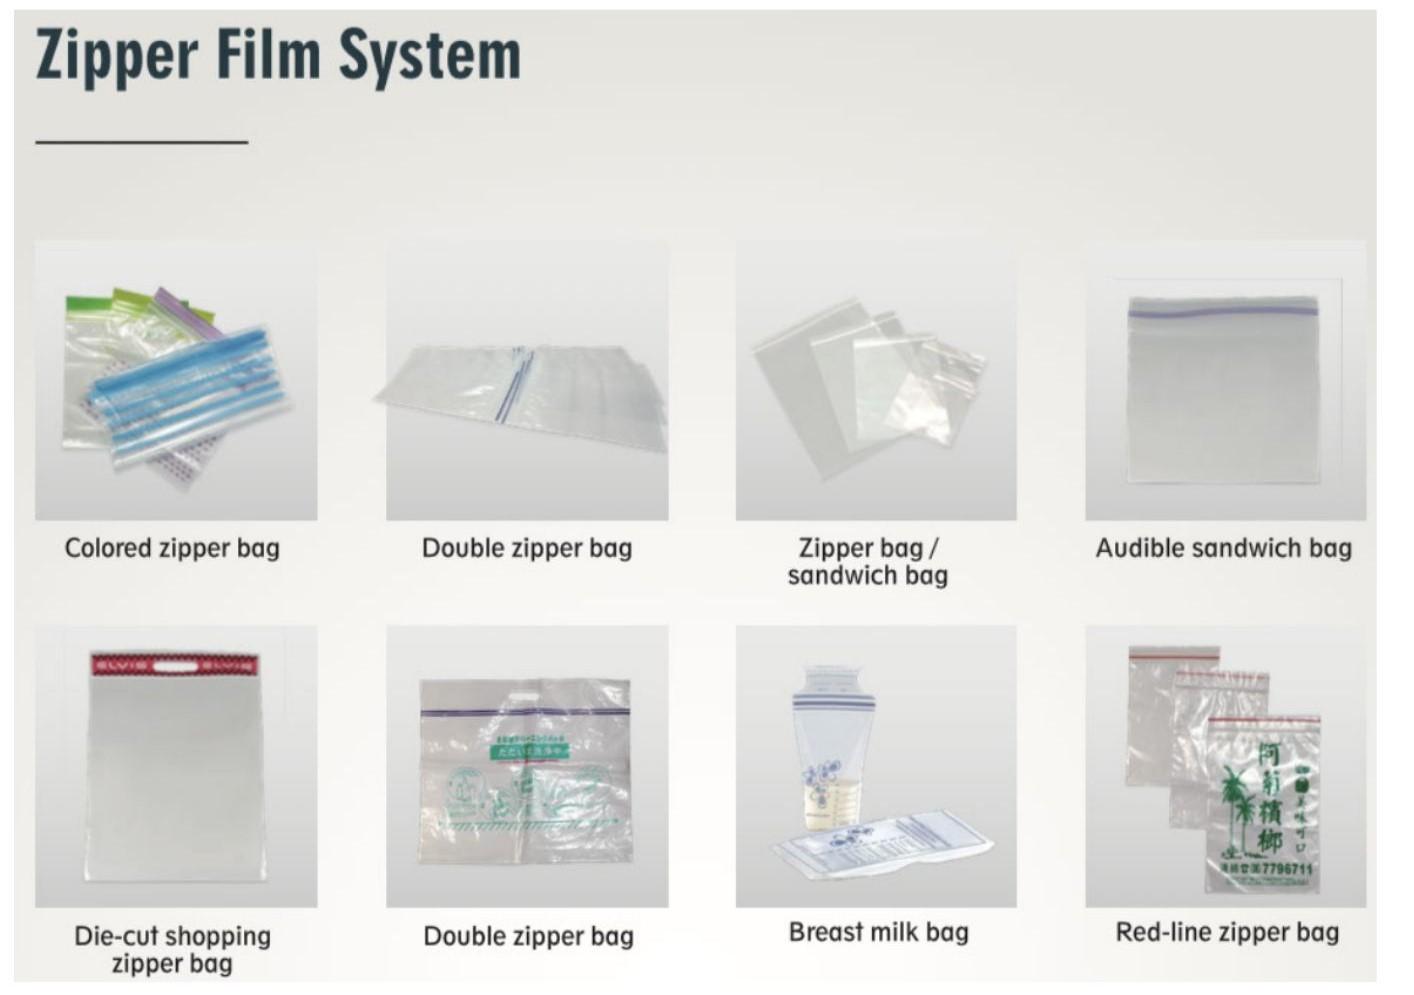
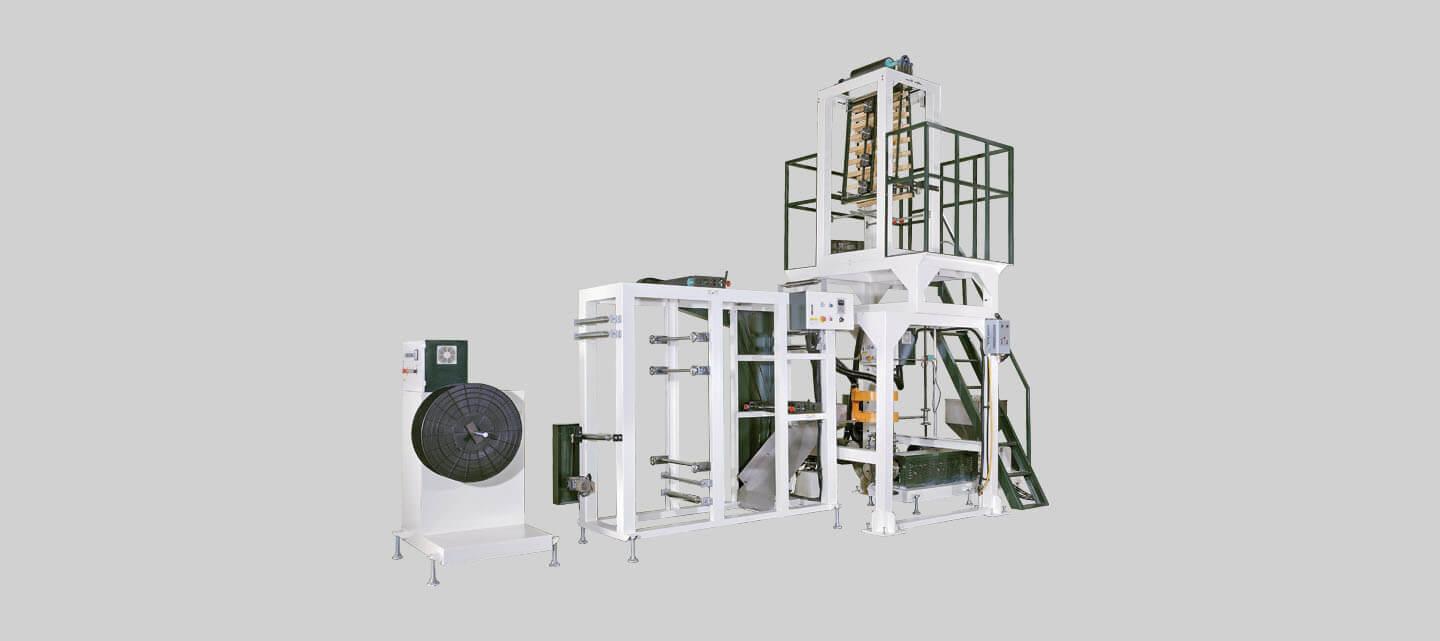
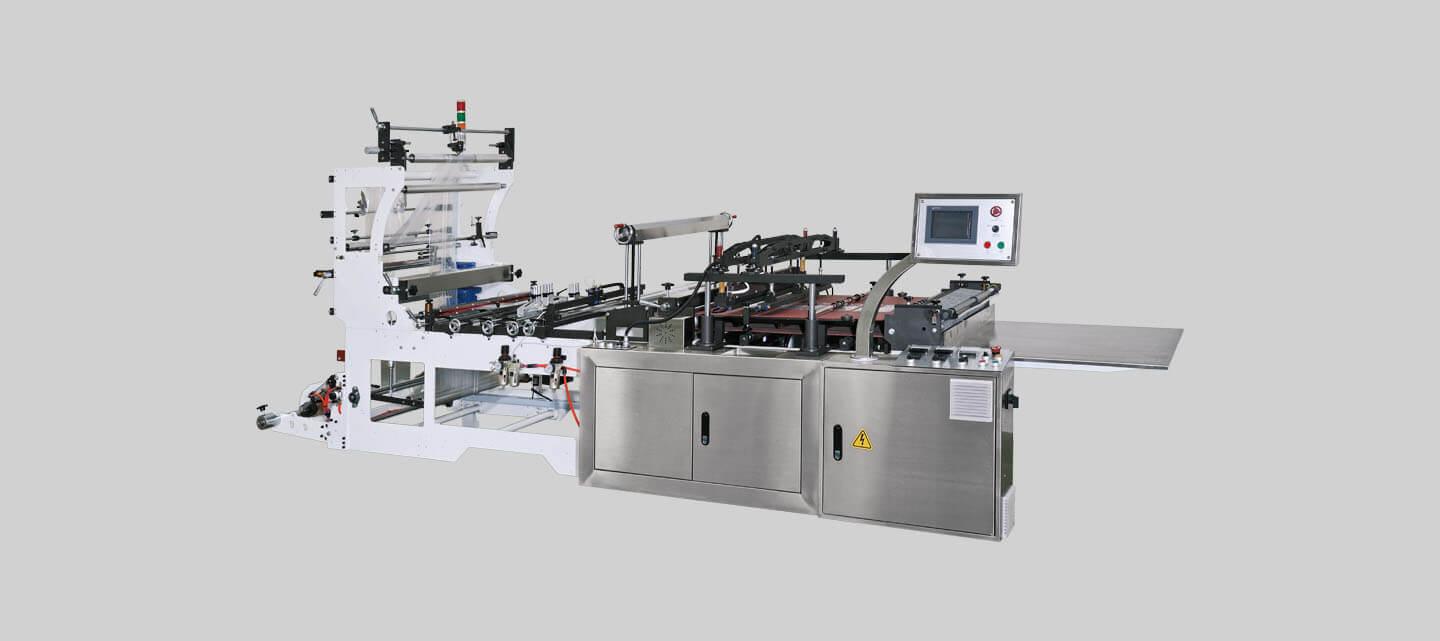
Линия выдува плёнки с зиппером для производства пакетов (55LD-Z + 750SWZ-V)
Маршрут выдува плёнки с зиппером объединяет экструзию выдувной плёнки и резку пакетов в связанный, тесно интегрированный технологический процесс.
Как работает процесс выдува плёнки с зиппером
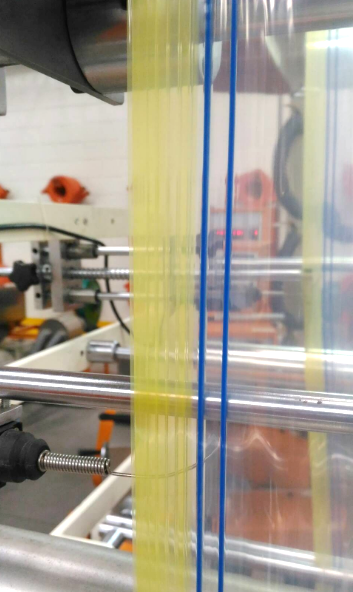
Полиэтиленовая смола пластицируется в экструдере выдувной плёнки 55LD-Z, где специальная оснастка головки одновременно формирует и плёночный рукав, и параллельные охватывающий и охватываемый профили зиппера. Охлаждённый рулонный материал — уже с зиппером — затем перерабатывается на резательной машине для пакетов с зиппером 750SWZ-V. В сочетании со встроенной флексографской печатью такая система работает как непрерывная синхронизированная линия, сокращающая ручное обращение с рулонами.
Практические инженерные соображения и затраты на оснастку
Как сказано в сводной таблице выше, интегральная плёнка с зиппером не требует на машине оборудования для выравнивания зиппера, но работает медленнее и требует отдельной головки на каждый размер; за этими компромиссами стоят две производственные особенности:
- Ограничения производительности при выдуве плёнки: Экструзия прецизионных профильных дорожек непосредственно в выдуваемом рукаве требует умеренных скоростей экструзии, чтобы замковые рёбра охлаждались без структурных деформаций.
- Расходы на оснастку головок: Каждая головка привязана и к конфигурации дорожки, и к ширине пакета; даже в двухручьевых схемах (где две линии зиппера экструдируются одновременно, а затем разрезаются) дублирование оснастки головок остаётся необходимым.
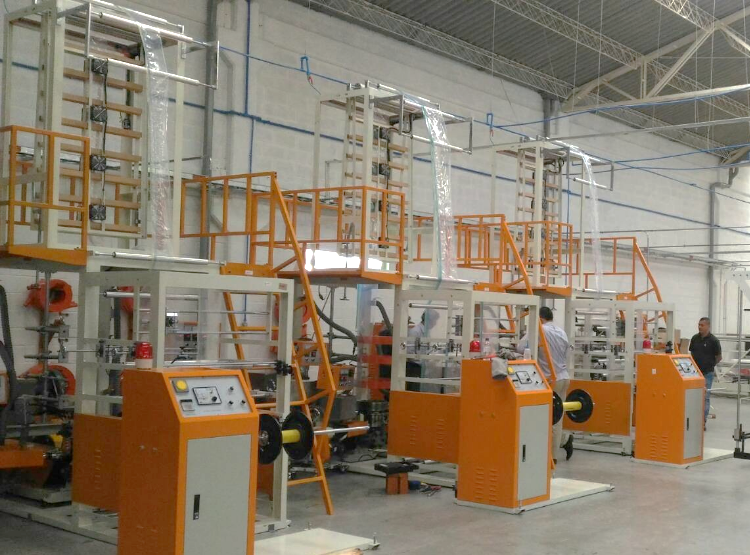
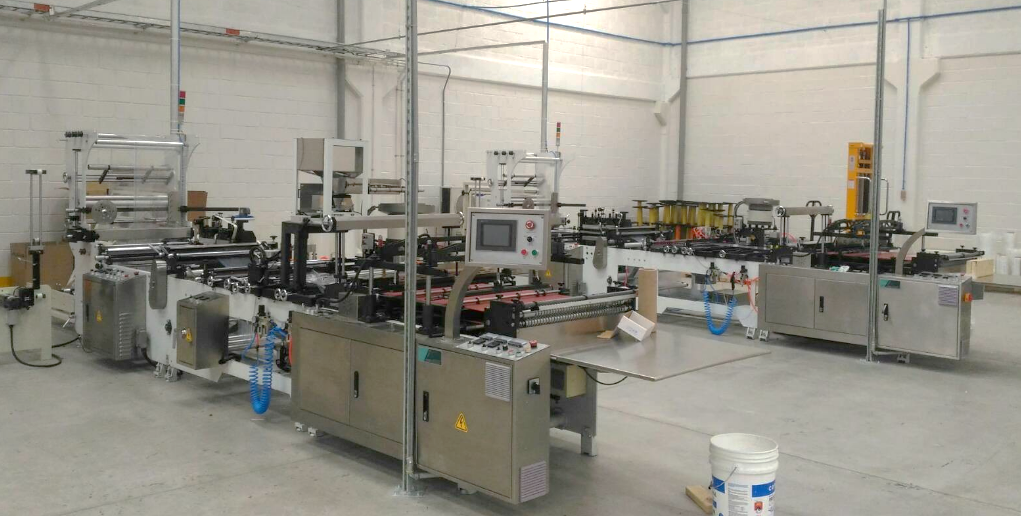
Для крупносерийных производств стандартизированной упаковки для розницы или сельского хозяйства — например, нашего клиента в Колумбии, установившего три синхронизированные линии выдува плёнки и изготовления пакетов, — этот маршрут обеспечивает надёжную специализированную производственную платформу.
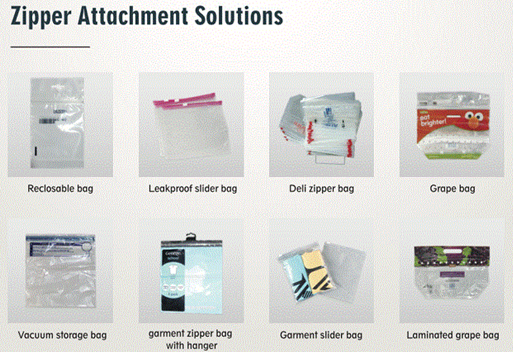
Машина для производства пакетов со встроенным нанесением зиппера (45INLL-AB + 750ZPB-V+SDS)
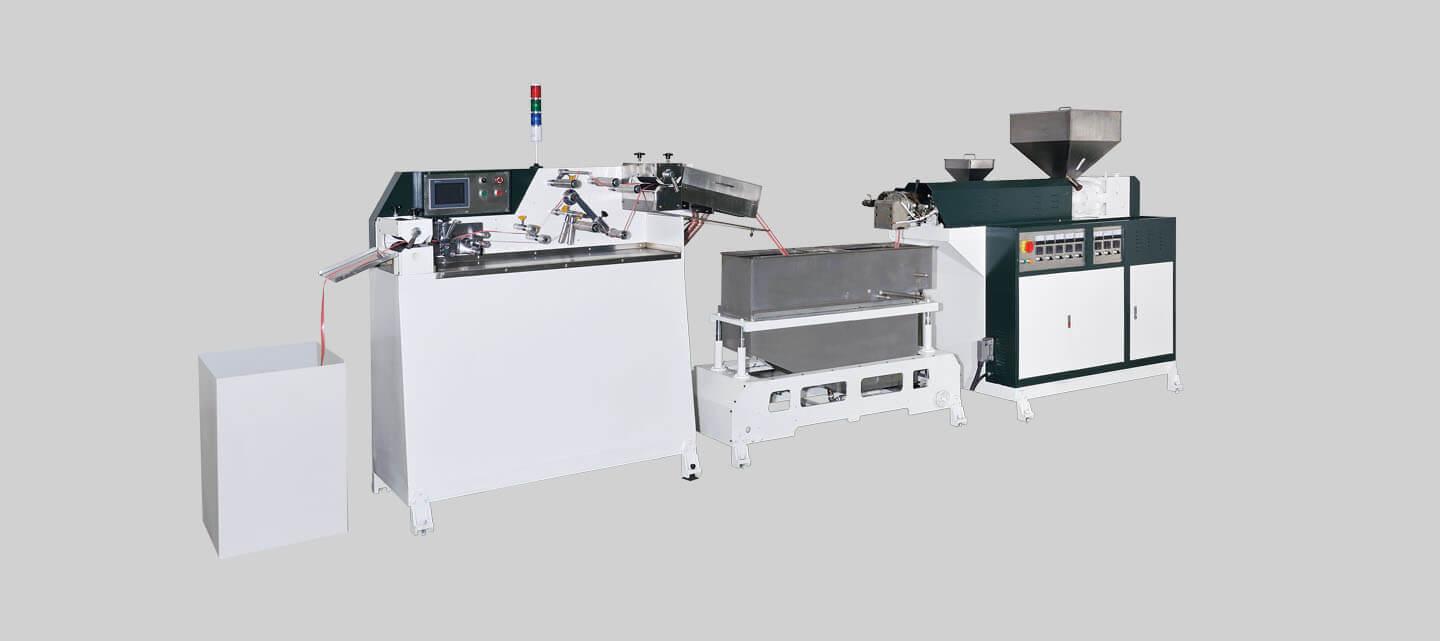
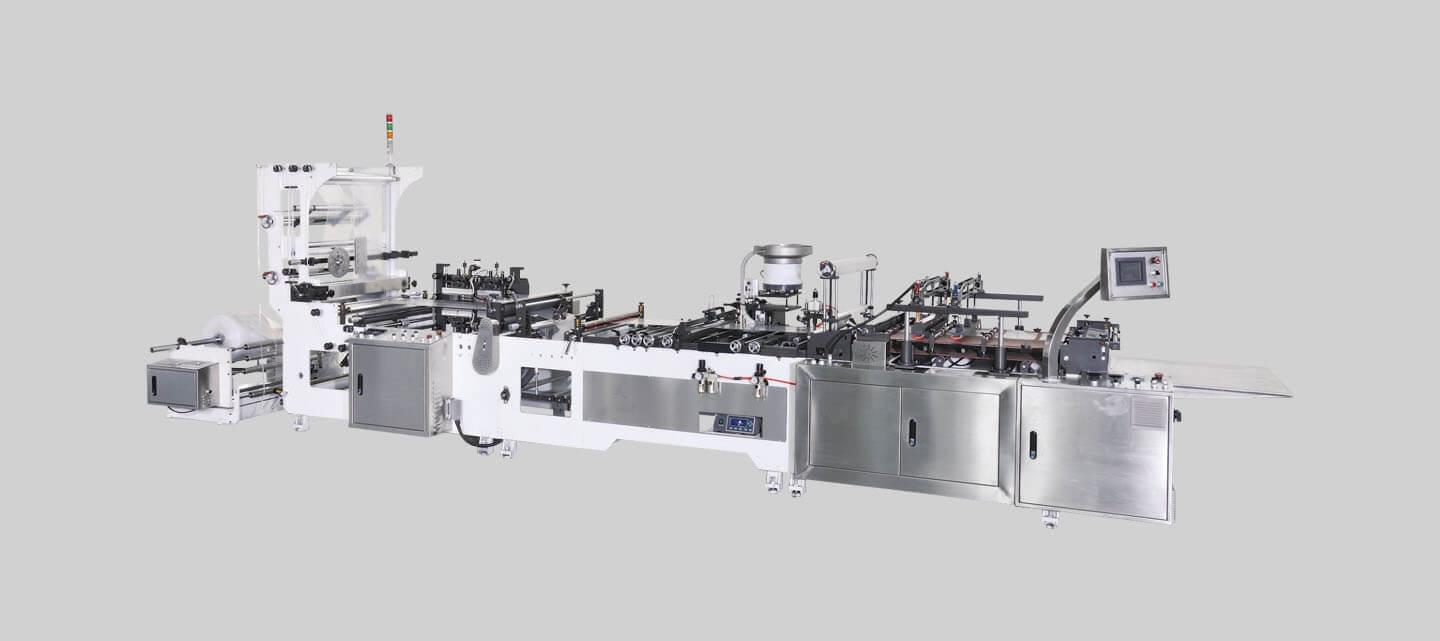
Машина со встроенным (in-line) нанесением зиппера разделяет выдув плёнки и нанесение зиппера.
Как работает система со встроенным нанесением зиппера
Гладкая плёнка разматывается, складывается и подаётся через машину для изготовления пакетов с нанесением зиппера 750ZPB-V+SDS. Одновременно непрерывная лента зиппера — либо произведённая на собственном производстве на линии коэкструзии 45INLL-AB (коэкструзия — совместная экструзия двух полимерных слоёв за один проход), либо поставляемая на катушках — направляется между полотнами плёнки и приваривается прецизионными термическими или ультразвуковыми станциями перед поперечной запайкой и резкой.
Эффективность оснастки и сложные форматы пакетов
Как сказано в сводной таблице выше, в этом маршруте ширина пакета задаётся на машине для переработки, а не заменой головок; помимо таблицы, на производстве важны два момента:
- Совместимость с существующими экструдерами: Переработчики могут использовать стандартные линии выдувной полиэтиленовой плёнки (PE), уже имеющиеся в цехе, не приобретая специализированное оборудование для выдува плёнки с профильной экструзией.
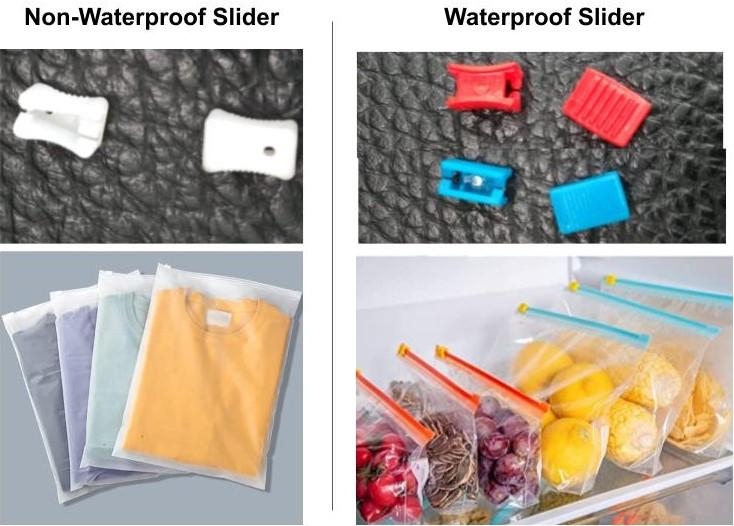
- Функции закрывания, встроенные в платформу: Автоматическая установка слайдера, конфигурации вентилируемых пакетов для винограда и ультразвуковая герметизация, исключающая протечки, заложены непосредственно в платформу нанесения зиппера.
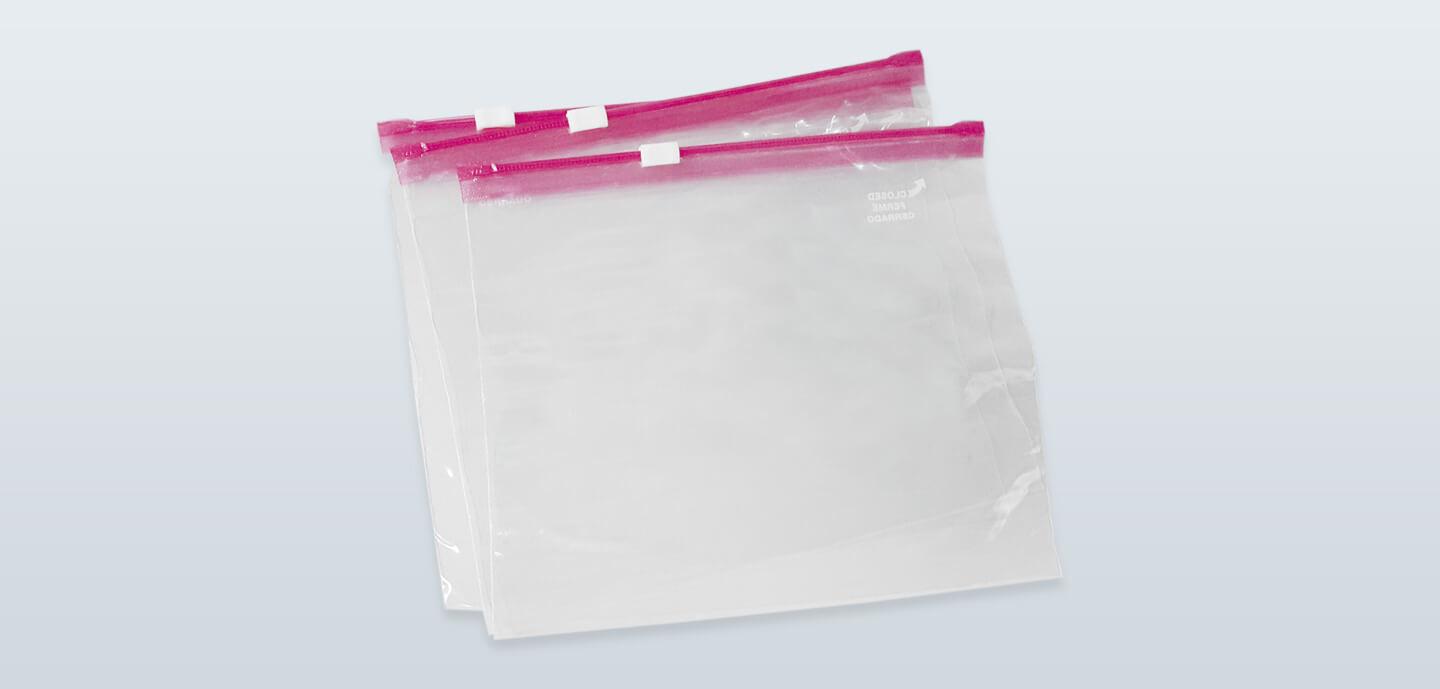
Производство PP-пакетов с зиппером: почему переработчикам нужна коэкструзия профиля в линии
При выборе оборудования часто возникает принципиальный вопрос о материале: можно ли производить пакеты с зиппером из полипропилена (PP) на линии с интегральным выдувом плёнки?
На практике коэкструзия интегральных PP-профилей зиппера при выдуве плёнки сопряжена с серьёзными технологическими трудностями. Обеспечение однородности смеси смол, температур расплава и устойчивости рукава для PP-профилей требует специальных рецептур и узких технологических окон.
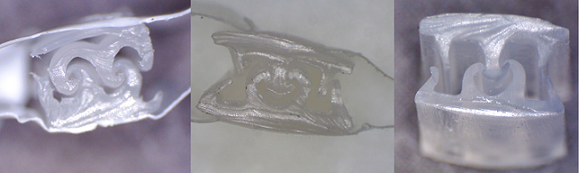
Инженерное пояснение (структура коэкструдированного профиля):
Двухэкструдерная конструкция 45INLL-AB наносит низкотемпературный термосвариваемый функциональный слой поверх первичного конструкционного сердечника, снижая риск деформации плёнки и термического образования складок при запайке на различных основах.
Для переработчиков, выпускающих высокопрозрачные PP-пакеты для товаров или ламинированные барьерные пакеты,
маршрут со встроенным нанесением зиппера предъявляет меньшие технологические требования и, как правило, рекомендуется тем, кто стремится к стабильному выпуску высокопрозрачной продукции:
- Отдельный коэкструдер профиля 45INLL-AB использует основной экструдер для сердечника зиппера и вторичный сателлитный экструдер для нанесения на внешний фланец низкотемпературного термосвариваемого полимерного слоя.
- Такой коэкструдированный профиль надёжно приваривается к PP или композитным полотнам при сокращённом времени термического воздействия, предотвращая образование складок на прозрачном теле плёнки и гарантируя прочность шва.
Как выбрать подходящую машину для производства пакетов с зиппером: руководство по выбору в 4 шага
Чтобы определить, какая система оборудования соответствует вашим производственным требованиям, оцените свой производственный график с помощью четырёх последовательных вопросов:
-
Шаг 1: Сколько ширин пакетов и типов замков вы планируете выпускать?
- Ограниченное число размеров, большие партии: Маршрут 1 (линия выдува плёнки с зиппером)
- Несколько размеров, разнообразные типы замков: Маршрут 2 (машина с нанесением зиппера)
-
Шаг 2: Какова ваша основная плёночная основа?
- Стандартный LDPE / LLDPE: Маршрут 1 или Маршрут 2
- Полипропилен (PP) или барьерные ламинаты: Маршрут 2 (машина с нанесением зиппера)
-
Шаг 3: Нужны ли вашему продукту слайдеры или герметичные швы, исключающие протечки?
- Обычный замок-защёлка: Маршрут 1 или Маршрут 2
- Автоматическая установка слайдера / ультразвуковой шов: Маршрут 2 (машина с нанесением зиппера)
-
Шаг 4: Есть ли на вашем предприятии стандартные экструдеры выдувной плёнки?
- Да; хотите использовать имеющуюся плёнку: Маршрут 2 (машина с нанесением зиппера)
- Нет; планируется специализированный новый завод по выпуску пакетов с зиппером: Маршрут 1 или Маршрут 2
Если вы создаёте новое перерабатывающее предприятие и подбираете баланс между планировкой завода, окупаемостью оборудования (ROI) и соблюдением местных нормативных требований, обратитесь к руководству PAL по планированию и организации завода по производству пластиковых пакетов.
Часто задаваемые вопросы о машинах для пакетов с зиппером: материалы, дооснащение слайдером и инвестиции
Вопрос 1: Могут ли машины для производства пакетов с зиппером надёжно работать с плёнкой из полипропилена (PP)?
Да. Для работы с PP-плёнкой необходимо подобрать совместимые профили зиппера, как правило изготовленные с внешним слоем для низкотемпературной сварки на линии коэкструзии профиля (например, PAL 45INLL-AB). Такая конфигурация обеспечивает чистое соединение без перегрева прозрачного PP-полотна.
Вопрос 2: Можно ли модернизировать линию выдува плёнки с зиппером для выпуска пакетов со слайдером?
В действующих стандартных конфигурациях PAL автоматическая установка слайдера и специализированные ультразвуковые станции для герметичных швов реализованы на платформе со встроенным нанесением зиппера (750ZPB-V+SDS). При рассмотрении дооснащения существующих линий возможность следует подтвердить непосредственно у инженерной команды PAL.
Вопрос 3: Какие факторы определяют общие инвестиции в оборудование для производства пакетов с зиппером?
Инвестиции в оборудование зависят от выбранного производственного маршрута, объёма необходимой оснастки (например, количества головок для выдува плёнки в сравнении с комплектами направляющих для нанесения зиппера) и вспомогательных модулей (таких как флексографские печатные машины, ультразвуковые запайщики или перфораторы). Чтобы согласовать этот технический выбор с общим корпоративным бюджетом и стратегическими критериями закупок, см. пошаговое руководство PAL по выбору машины для производства пластиковых пакетов. Подробные конфигурации разрабатываются в соответствии со спецификациями ваших образцов.
Закупка машины для пакетов с зиппером: как отправить запрос коммерческого предложения (RFQ) в PAL
Чтобы оценить, какой маршрут производства пакетов с зиппером подходит для вашего предприятия, нашей инженерной команде нужны целевые параметры вашей тары, а не общие описания.
При отправке запроса через наш контактный портал, пожалуйста, укажите:
- Размеры пакетов: Количество ширин пакетов и диапазоны длин, которые вы планируете выпускать.
- Характеристики материала: Материал базовой плёнки (PE или PP) и целевая толщина стенки.
- Требования к замку и дополнительным функциям: Стандартный замок-защёлка, слайдер, двойные дорожки в стиле упаковки для деликатесов или требования герметичности.
- Имеющееся оборудование предприятия: Эксплуатируются ли на вашем предприятии стандартные экструдеры выдувной плёнки.
Contact PAL Engineering Team, чтобы обсудить требования к вашей машине для производства пакетов с зиппером с нашей инженерной командой.


Дата:2020-05-20